
مسار الفحص الصارم من فحص المواد الخام وحتى التغليف النهائي
الجودة ونقاط الرقابة الميكانيكية
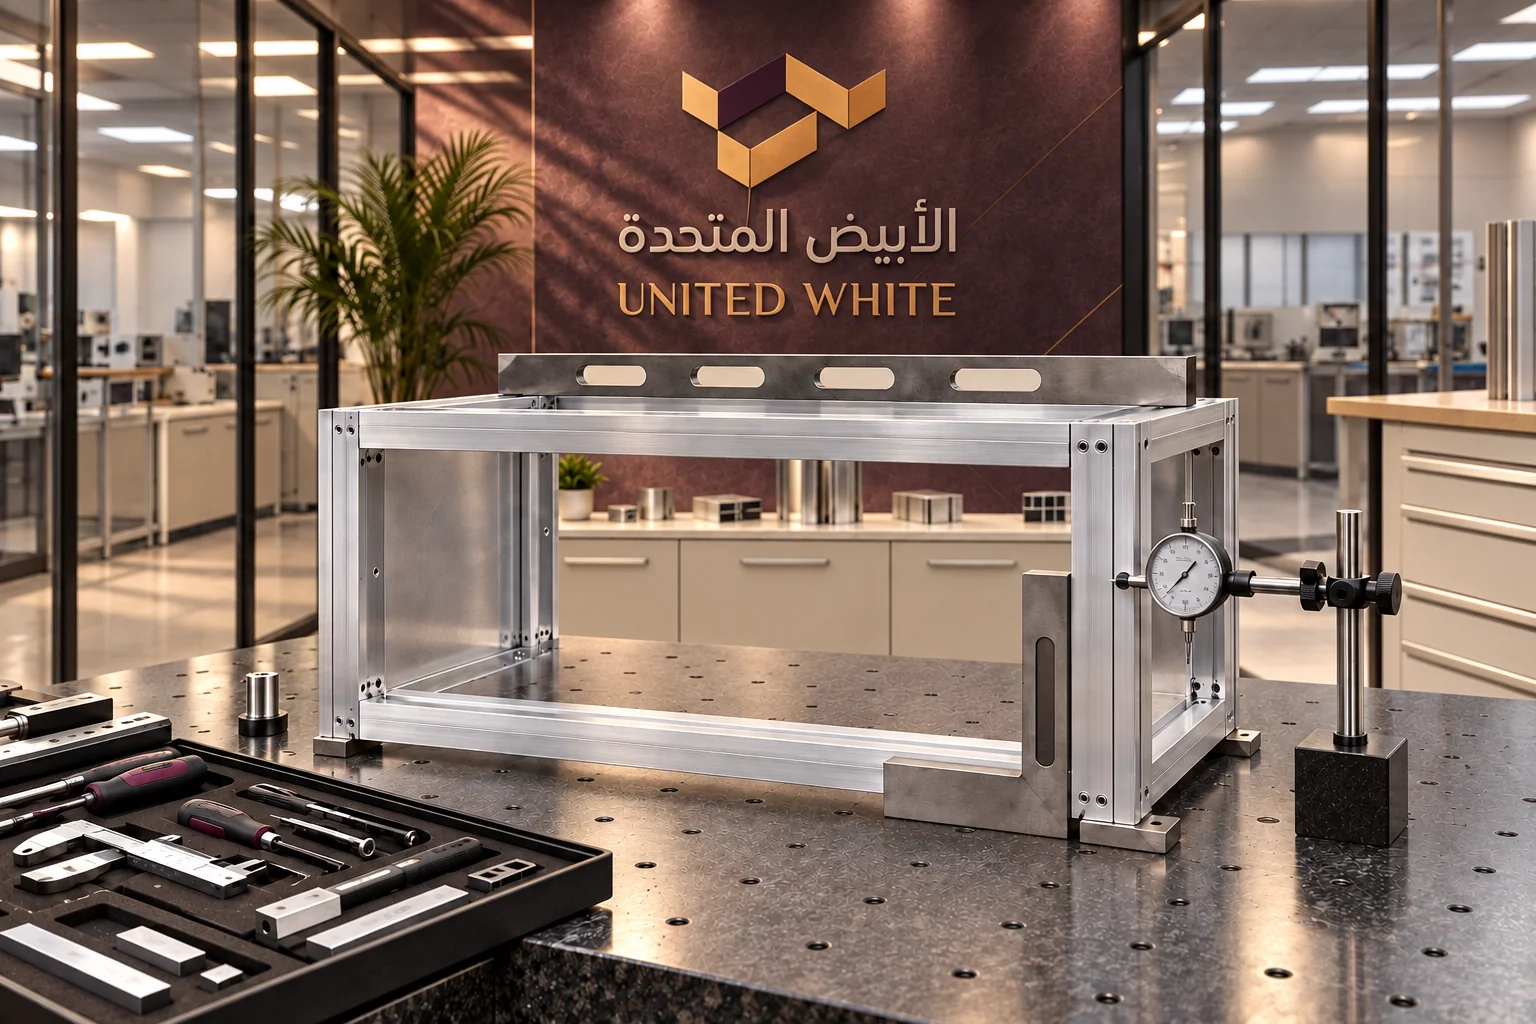
تمثل الجودة في مطابخ الأبيض المتحدة ممارسة هندسية وقائية متجذرة في كل محطة تصنيعية وليست مجرد فحص شكلي في نهاية الخط. نطبق منظومة رقابة محكمة تشمل ست بوابات تدقيق متتالية تغطي 34 نقطة فحص ميكانيكية وكيميائية ملزمة. ترتبط كل قطعة بكود تتبع ليزري يحدد رقم الصبة ومشغل الماكينة وتاريخ المعالجة السطحية، مما يمنع انتقال أي قطعة غير مطابقة للمرحلة اللاحقة. يحقق هذا الانضباط الميداني معدل مطابقة أولية يتجاوز 98.6%، لنضمن وصول كل كابينة إلى منزل العميل وهي في أعلى درجات الاستواء والصلابة والمتانة الإنشائية المتوقعة.
بوابات التدقيق الست المتتالية عبر خطوط الإنتاج
تنتظم مراحل الفحص عبر ست محطات رقابية إلزامية تفصل بين عمليات التصنيع، حيث لا يمكن ترحيل الكابينة إلى المرحلة التالية دون توقيع إلكتروني معتمد من مفتش الجودة المسؤول.
نصيحة تهمك
اسأل عن توثيق مراحل فحص الكابينة ومطابقة سجلات التدقيق لضمان توافق القياسات والمفصلات قبل التوريد.
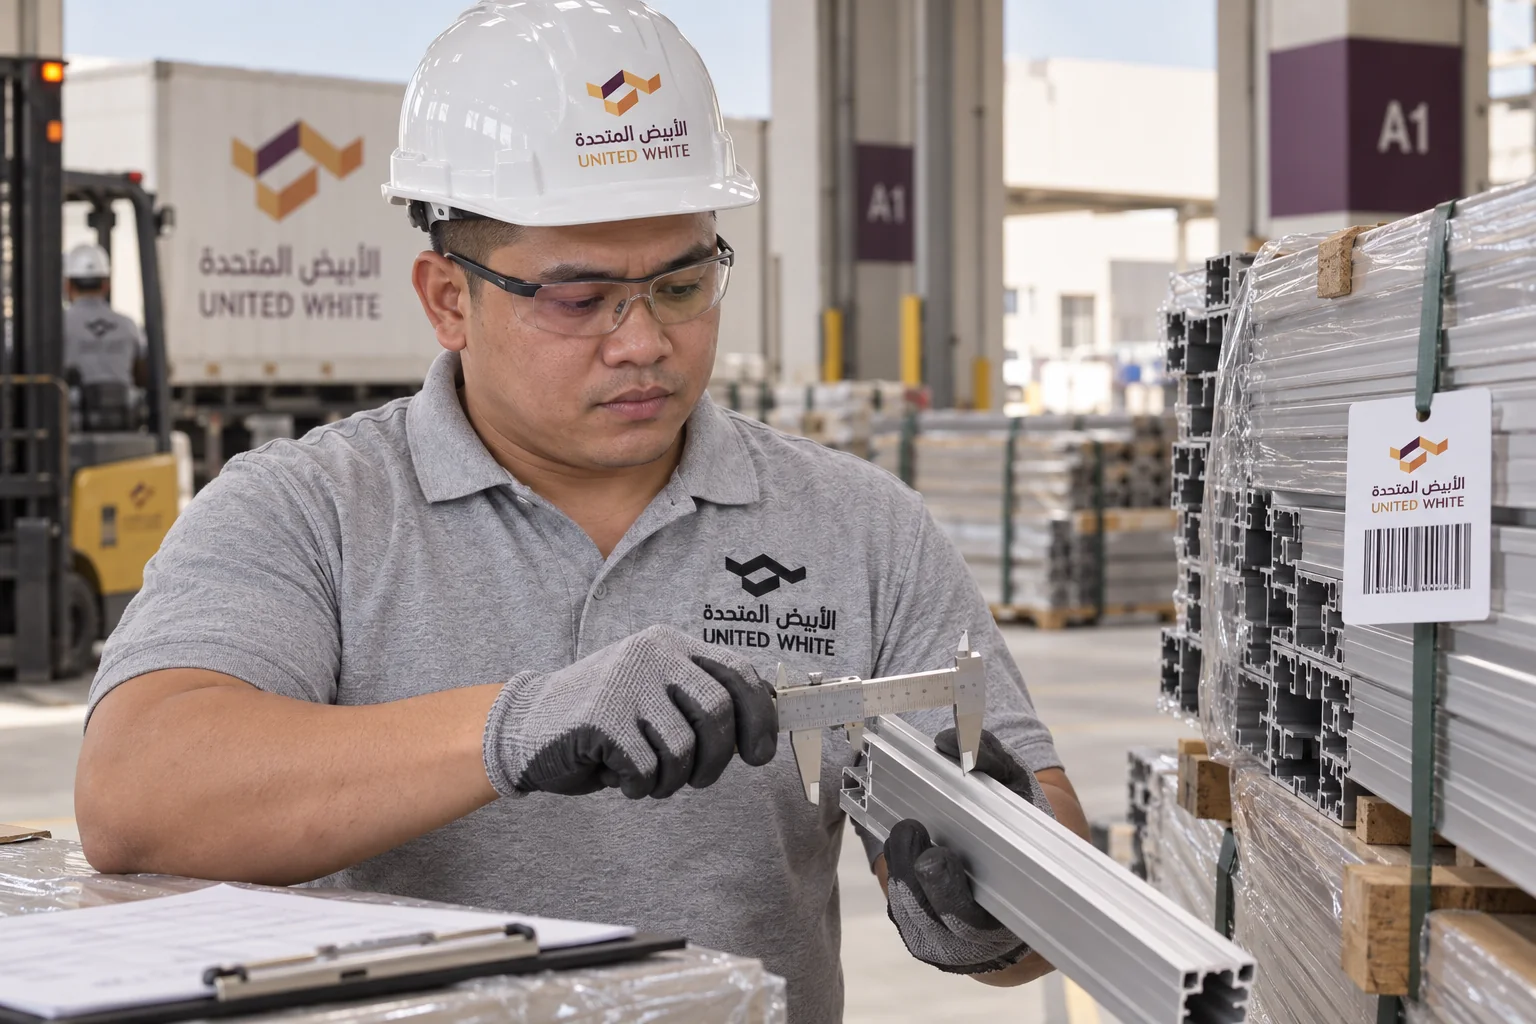
فحص المواد الخام وشهادات التوريد
التحقق من استقامة قضبان الألمنيوم وسلامة أسطح الألواح الحجرية ومطابقتها لمواصفات التوريد المعتمدة قبل إدخالها خطوط الإنتاج.
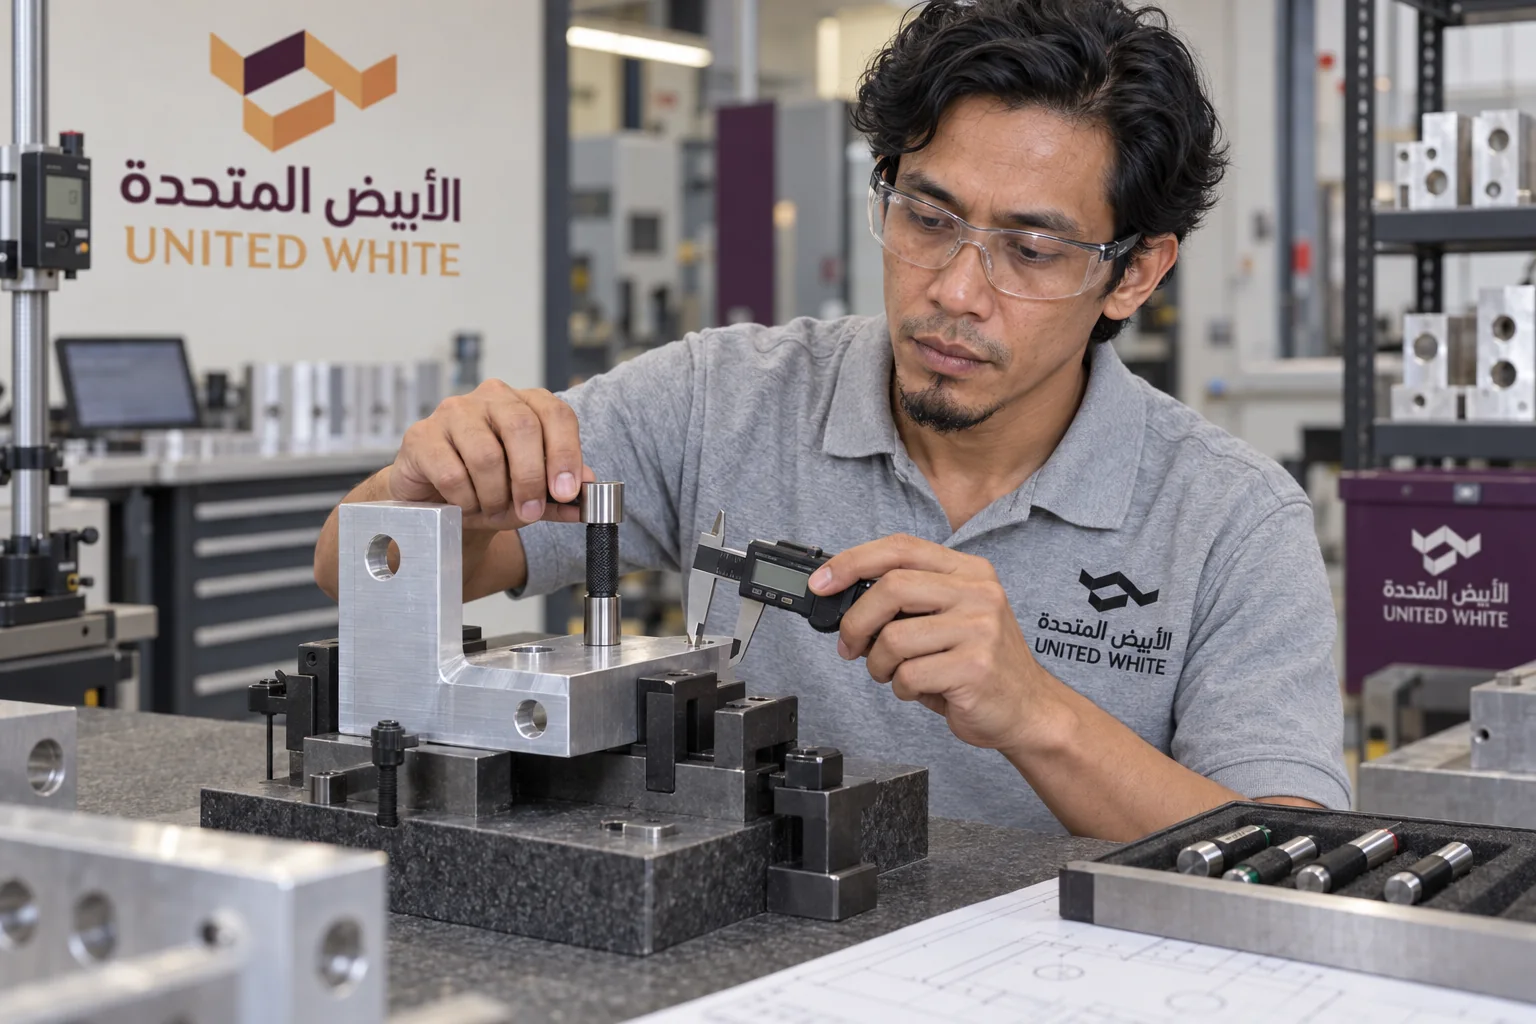
دقة القص والتفريز الرقمي
قياس أبعاد المقاطع وزوايا القص المشطوفة ومطابقة مواضع فتحات التثبيت ومجاري المفصلات مع المخططات التنفيذية.
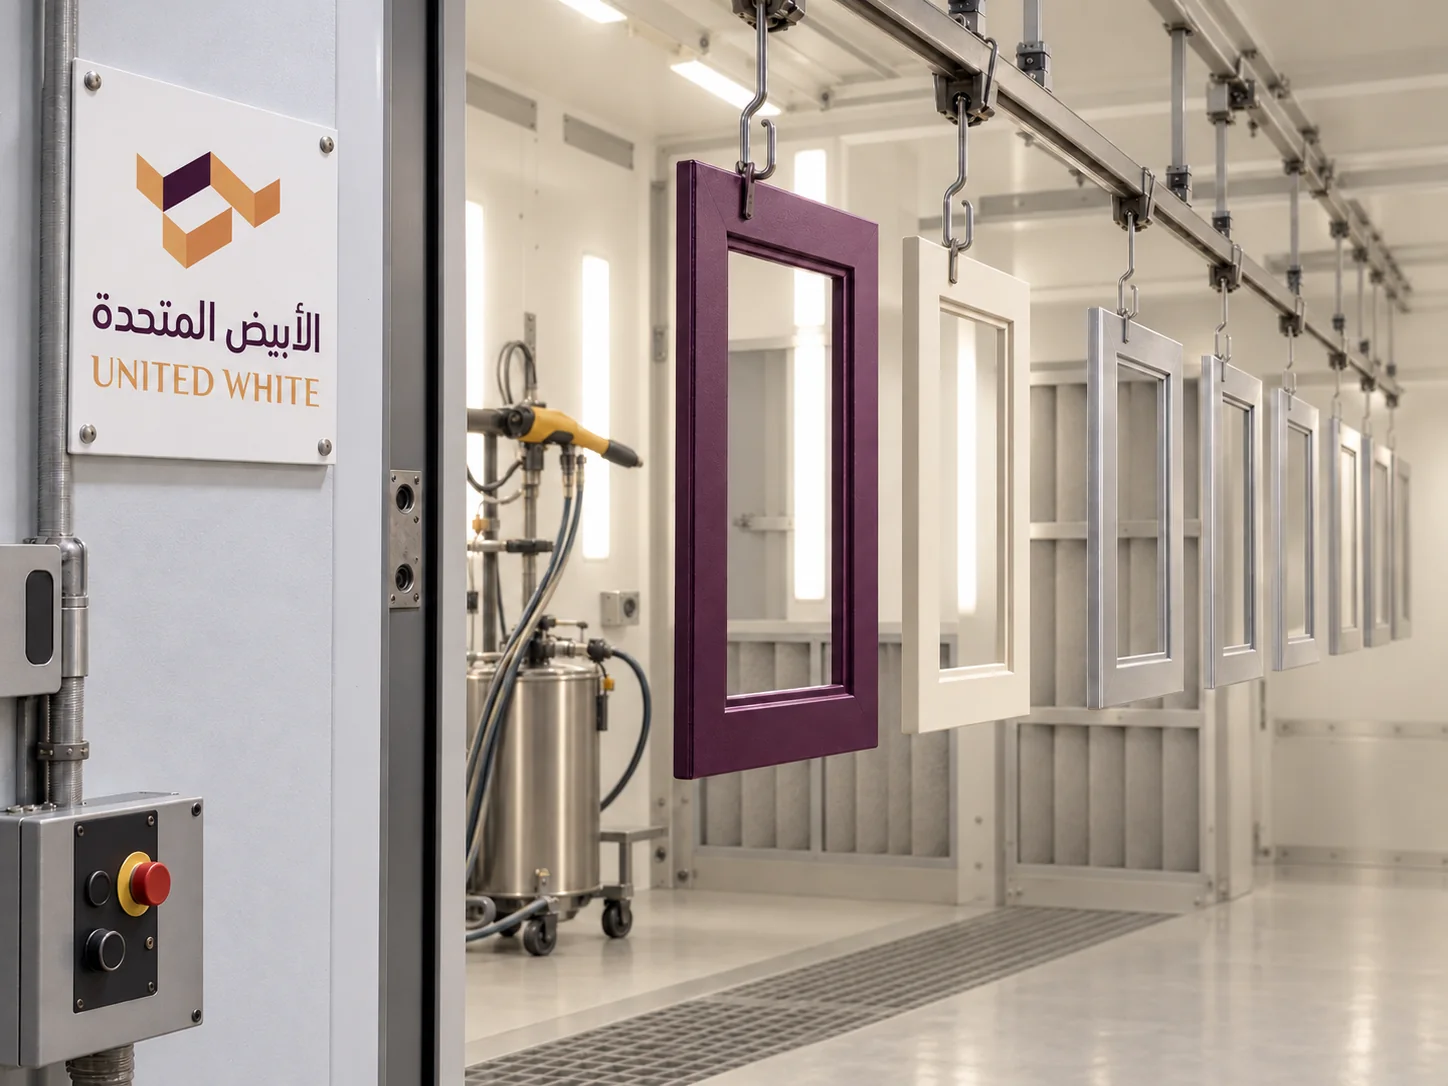
فحص طبقات الطلاء والمعالجة السطحية
فحص تجانس طبقة الدهان الكهروستاتيكي واختبار قوة الالتصاق وخلو مقاطع وواجهات الكبائن من أي عيوب بصرية.
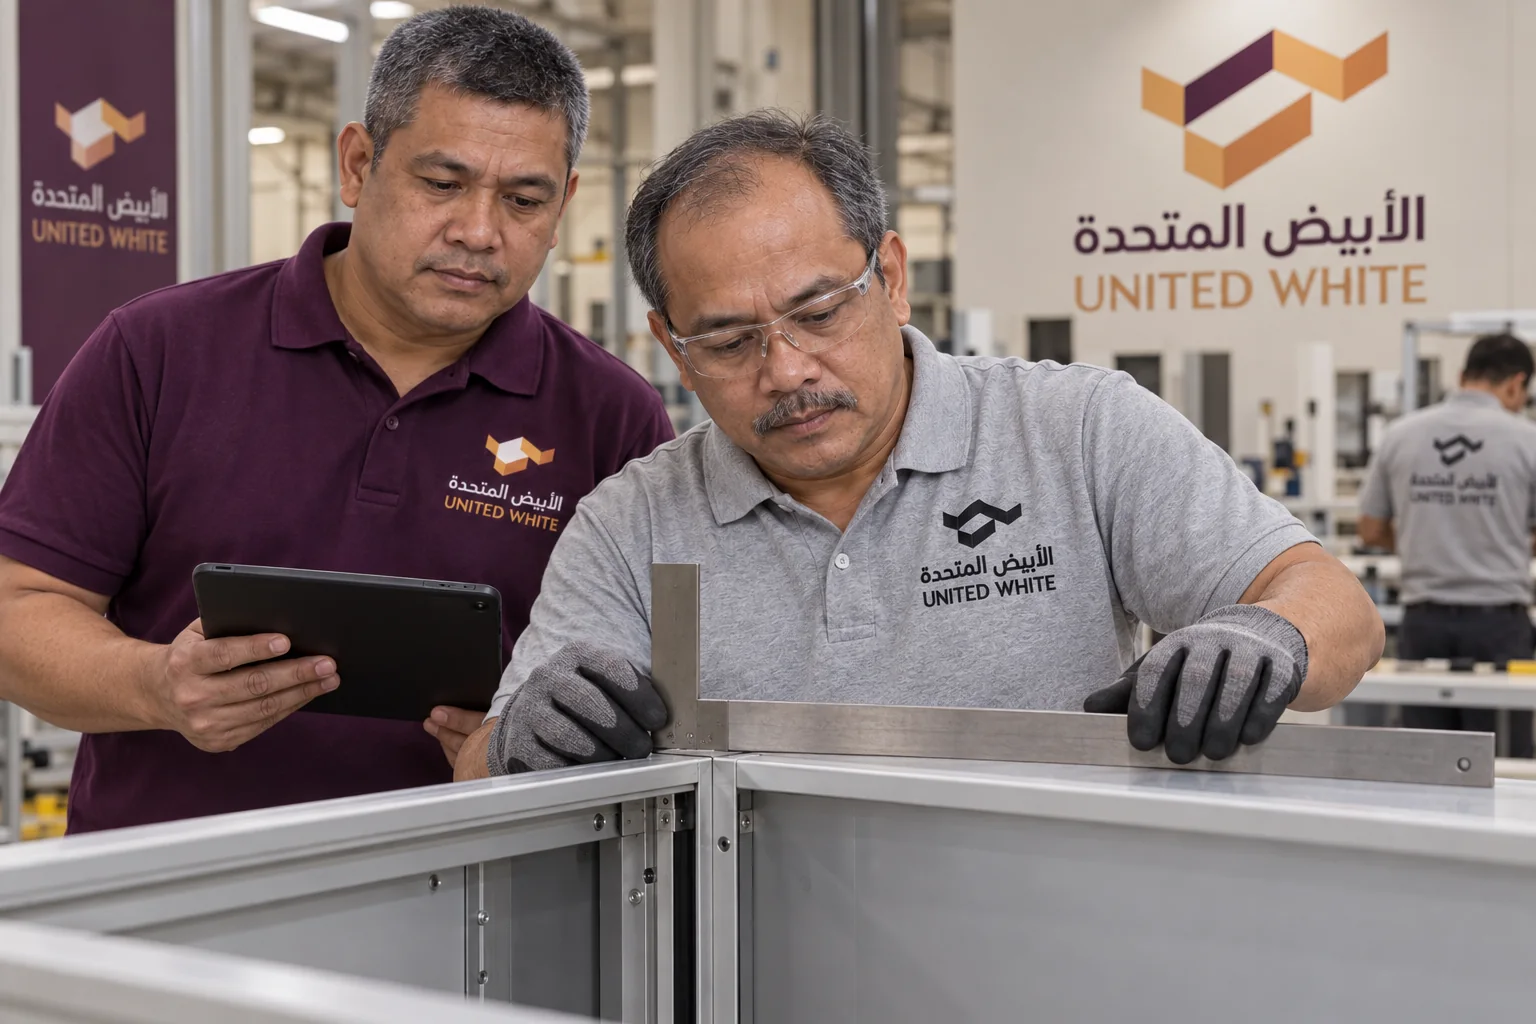
تربيع الهيكل واستواء الكابينة
التحقق من تعامد زوايا الكابينة وتطابق أبعادها القطرية وثبات زوايا الربط الميكانيكي لضمان صلابة واستواء الهيكل الصندوقي.
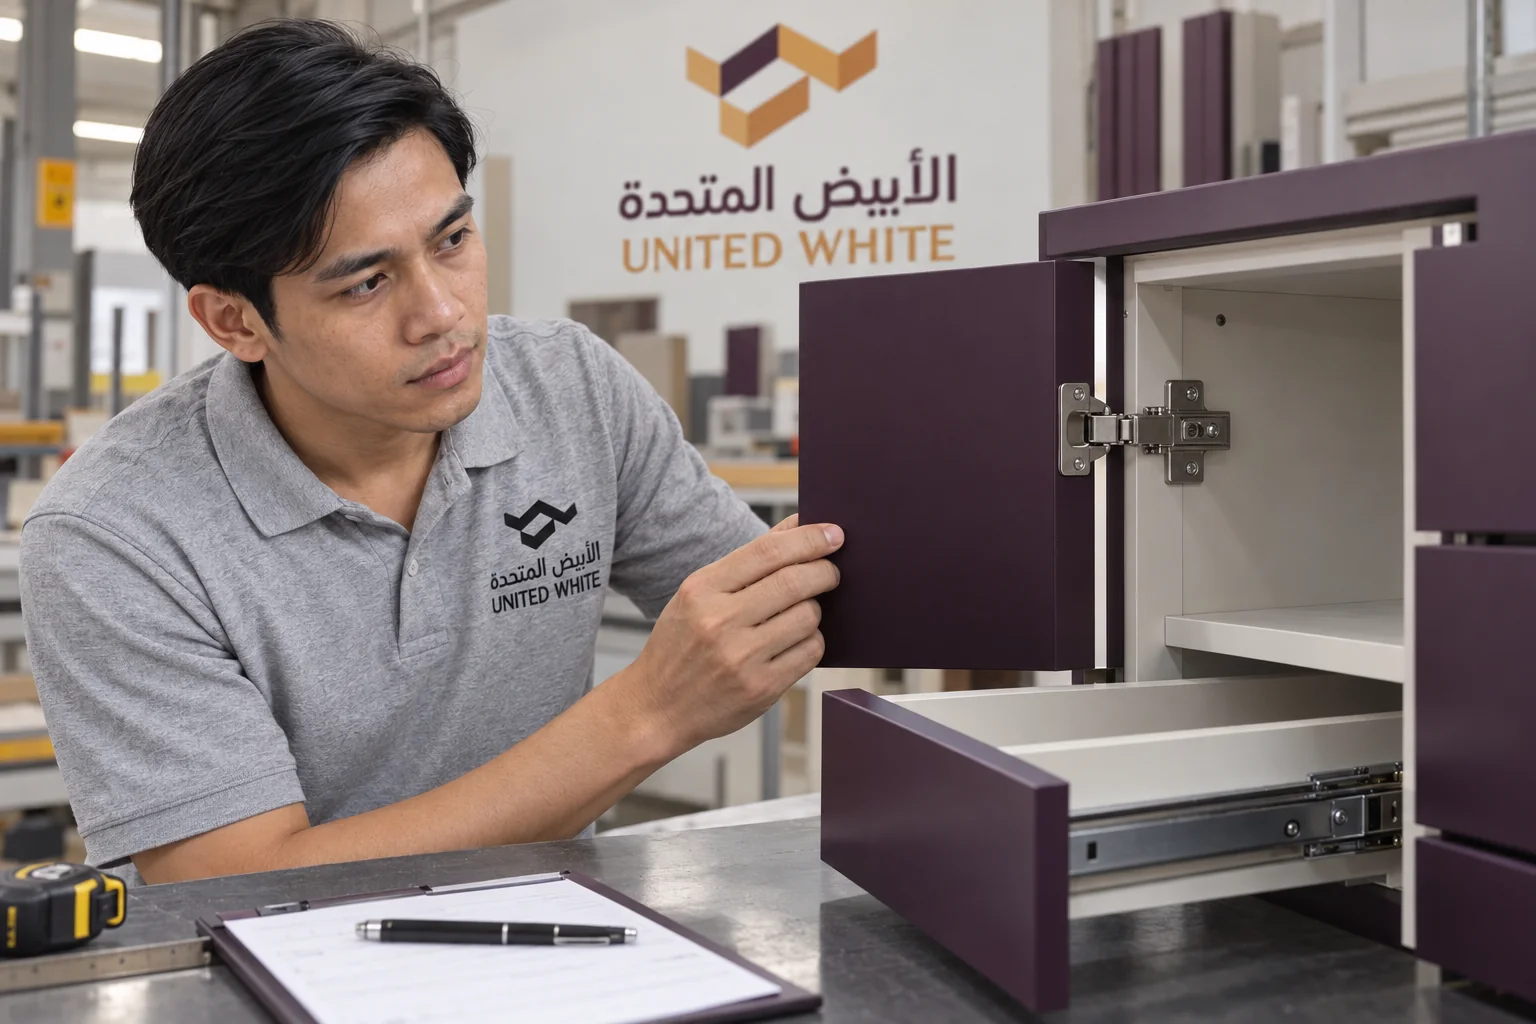
اختبار المفصلات والأنظمة الحركية
تجربة سلاسة حركة الأدراج والمفصلات الهيدروليكية تحت أحمال التشغيل والتأكد من انتظام الفواصل وتوازي خطوط الواجهات.
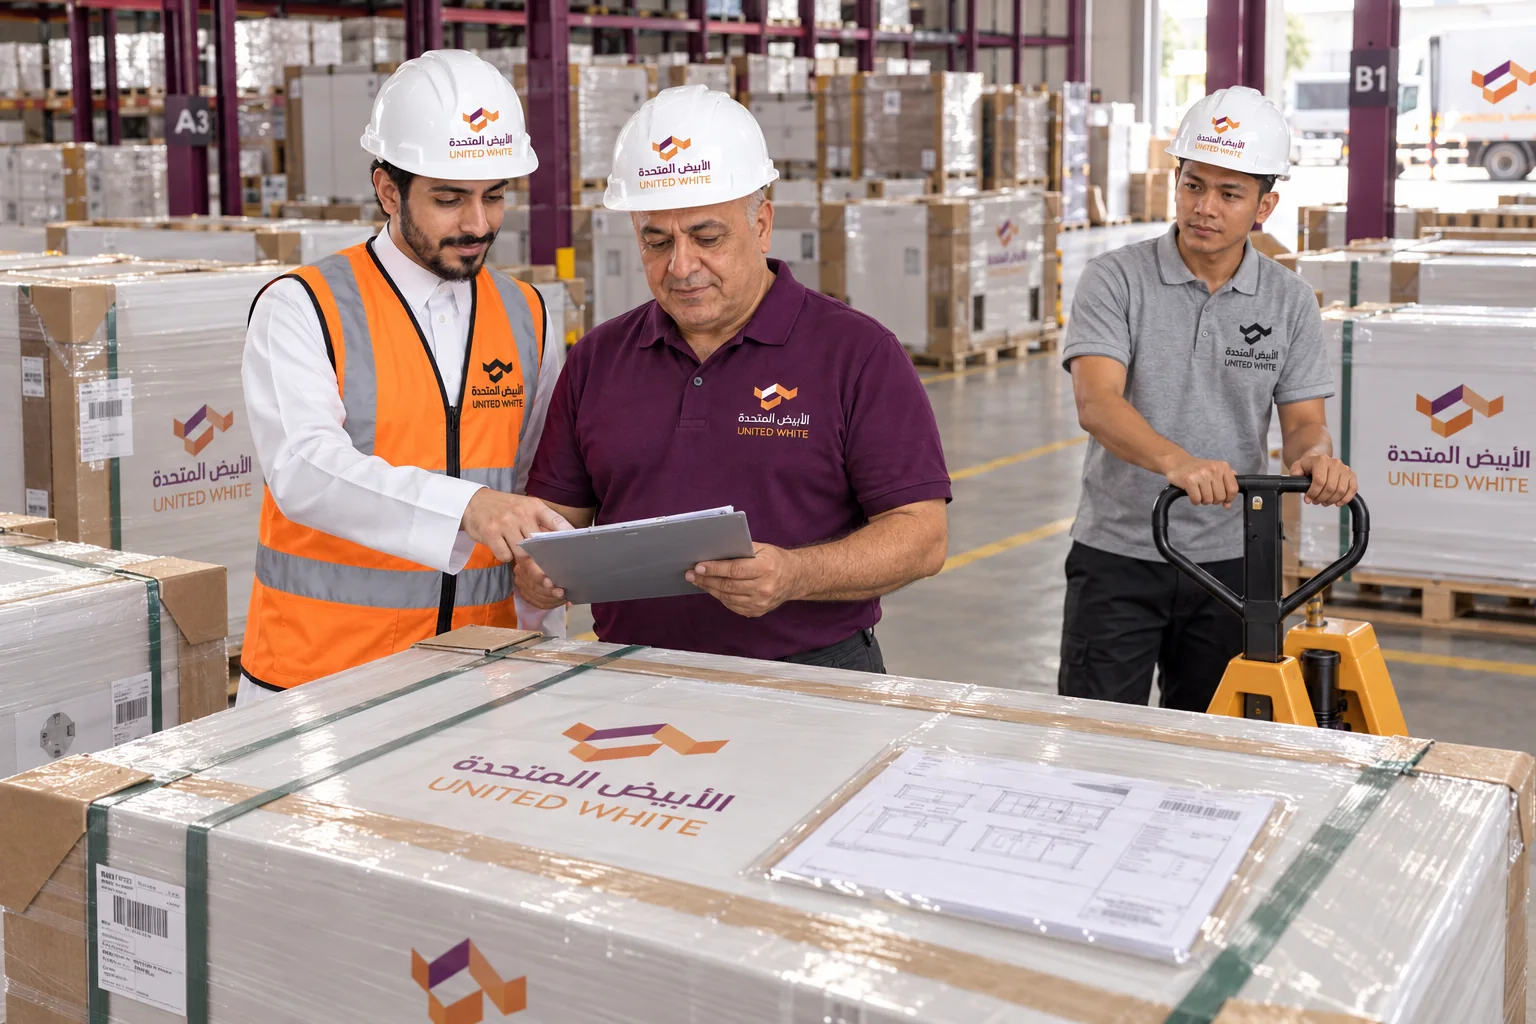
التدقيق النهائي والتغليف الوقائي
مراجعة نظافة الوحدات وتشذيب حوافها وتثبيت ملصق التتبع وتغليف الكابينة بمواد ماصة للصدمات لحمايتها أثناء النقل والتوريد.
بوابة فحص المواد الخام الواردة
التأكد من مطابقة أبعاد قطاعات الألمنيوم وخلو أسطح الألواح الحجرية والكلادينج من أي عيوب أو شروخ قبل إدخالها إلى مستودعات خطوط الإنتاج الآلية.
بوابة دقة القص والتفريز الرقمي
قياس أطوال المقاطع وزوايا القص المشطوفة 45 درجة ومطابقة مواضع فتحات التثبيت مع المخطط التنفيذي بتفاوت أبعاد لا يتعدى أعشار المليمتر.
بوابة استواء الهيكل والتربيع الميكانيكي
فحص تعامد زوايا الكابينة الأربع بمحددات قياس إلكترونية والتأكد من انطباق الأبعاد القطرية لضمان ثبات الهيكل الصندوقي التام قبل تركيب الواجهات.
بوابة فحص الملحقات الحركية والتغليف
تجربة فتح وإغلاق كافة الأدراج والمفصلات الهيدروليكية للتأكد من انسيابية حركتها وسلامة ضبط فواصل الواجهات قبل تطبيق طبقات التغليف المقوى.
تبدأ السلسلة ببوابة استلام المواد الخام لمطابقة شهادات القطاعات وألواح البورسلان، تليها بوابة فحص دقة أبعاد القص الرقمي. وتختص البوابة الثالثة بقياس سماكة الطلاء والتصاقه المجهري، لتنتقل القطع إلى البوابة الرابعة المعنية بوزن تربيع زوايا الكابينة واستواء قاعدتها الصندوقية. وتتولى البوابة الخامسة اختبار سلاسة مجاري الأدراج والمفصلات الهيدروليكية تحت الأحمال، لتختتم المنظومة بالبوابة السادسة التي تدقق سلامة التغليف الحراري وملصقات الباركود قبل تحميل الشاحنات، مما يضمن خلو المنتج النهائي من أي ملاحظات تشغيلية.
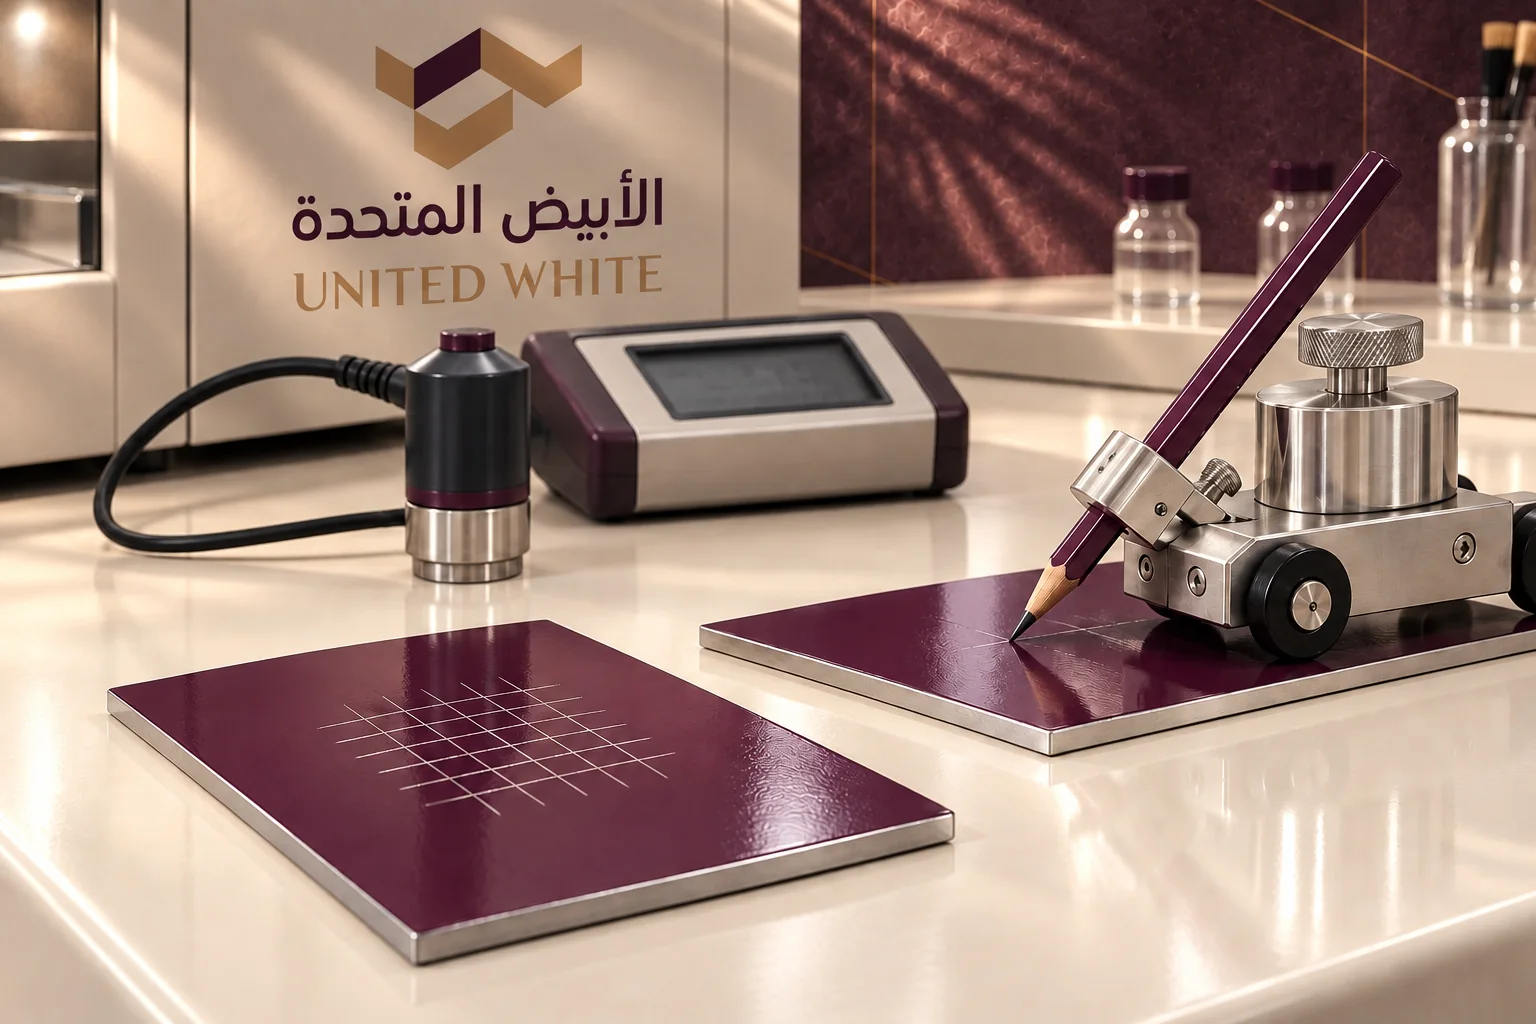
بروتوكول فحص الالتصاق والصلادة السطحية للدهان
تخضع عينات الألمنيوم المدهونة لاختبارات ميكانيكية صارمة تهدف للتأكد من تماسك طبقة الطلاء ومقاومتها للخدوش اليومية والتآكل البيئي في أشد الظروف قساوة.
نصيحة تهمك
احرص على التأكد من صلابة أطراف الدرف والأدراج، فهي النقطة الأكثر احتكاكاً خلال الاستخدام اليومي.
- اختبار الالتصاق الشبكي المتقاطع
- اختبار الصلادة بقلم الرصاص المعياري
- فحص قياس سماكة الطلاء الكهروستاتيكي
- مطابقة درجة اللمعان في صندوق D65
- اختبار الالتصاق الشبكي المتقاطع
- تصنيف فئة 0 (أعلى تصنيف)
فحص الالتصاق وفق معيار ISO 2409 للتحقق من ثبات طبقة البوليمر المعماري على سطح الألمنيوم وعدم انفصال أي جزء من المربعات المجروحة مجهريا.
- اختبار الصلادة بقلم الرصاص المعياري
- صلادة سطحية 3H مؤكدة
قياس مقاومة السطح المدهون للخدش الاحتكاكي باستخدام رؤوس جرافيت متدرجة الصلادة تحت ثقل ميكانيكي لضمان مقاومة أدوات المطبخ وسلاسل المفاتيح.
- فحص قياس سماكة الطلاء الكهروستاتيكي
- سماكة 70 ± 10 ميكرون
استخدام أجهزة قياس كهرومغناطيسية دقيقة لقياس سماكة طبقة البودرة في مواقع متعددة على المقطع للتأكد من انتظام التغطية بين 60 إلى 80 ميكرون.
- مطابقة درجة اللمعان في صندوق D65
- لمعان مات 8 وحدات GU
معايرة تشتت الضوء في غرف ضوئية قياسية للتأكد من توحد درجة المات المخملية وعدم وجود أي فروقات طيفية ملحوظة بين دفعات المقاطع المختلفة.
يطبق مختبر الجودة اختبار الالتصاق الشبكي المتقاطع عبر تجريح طبقة الدهان بشفرات دقيقة بزاوية متعامدة ثم لصق شريط اختبار قياسي ونزعه بقوة، حيث تشترط معاييرنا عدم تساقط أي ذرة دهان لتحقيق تصنيف الفئة الصفرية الكاملة. كما يجرى اختبار صلادة السطح باستخدام أقلام رصاص ميكانيكية معايرة تحت ثقل 750 جراما للتأكد من صمود الطلاء أمام درجات صلادة تصل إلى 3H دون ترك أي حزوز ظاهرة. تمنح هذه الفحوصات المستمرة مقاطعنا درعا واقيا يصمد في بيئة المطبخ الحارة والرطبة لسنوات طويلة.
كود التتبع الليزري وسجل الصبة المعدنية المعتمد
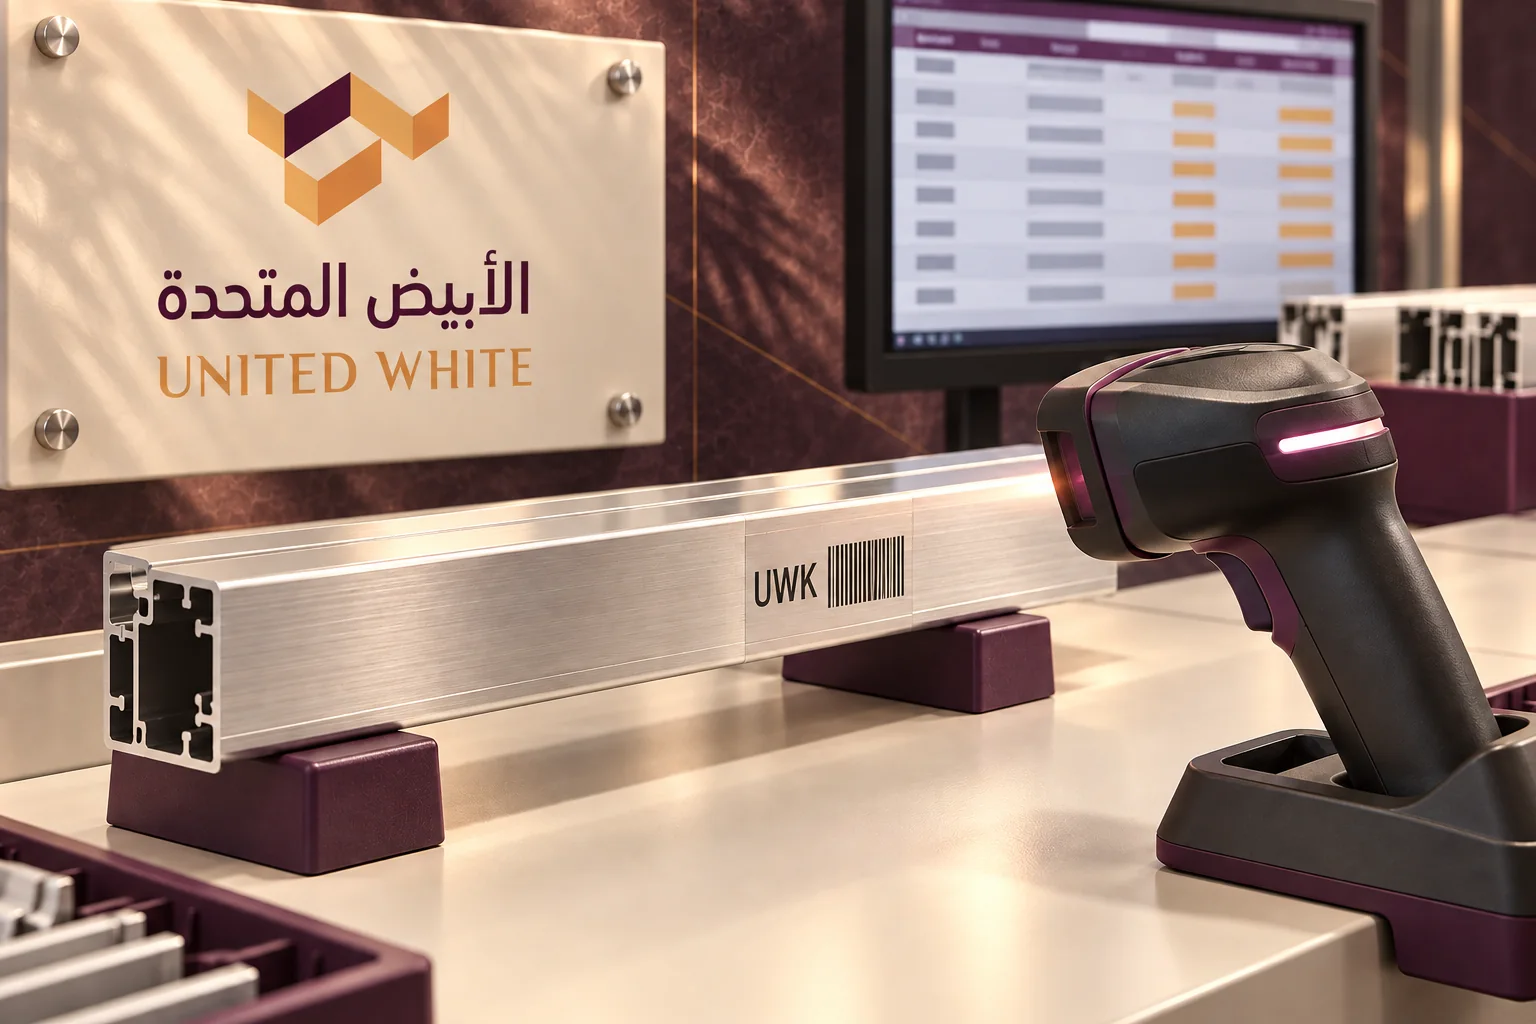
ترتبط كل كابينة برقم هوية تصنيعي محفور بالليزر يوثق كامل تاريخها الإنتاجي، بدءا من مصهر الألمنيوم وحتى اسم الفني المشرف على تجميعها النهائي.
- كود مصفوفي ثنائي الأبعاد
الحفر الليزري المباشر DPM للرمز
طباعة ليزرية متناهية الصغر ومقاومة للتلف على المعدن الداخلي، تضمن بقاء بيانات التتبع واضحة ومقروءة طوال العمر الافتراضي لكابينة المطبخ.
- شهادة صبة EN 10204 3.1
ربط الشحنة برقم صبة القطاع الخام
توثيق مباشر لشهادة التحليل الكيميائي الصادرة من مصهر الألمنيوم الوطني المعتمد، للتحقق من نسب المغنيسيوم والسيليكون ومطابقتها التامة للمواصفة القياسية السعودية المعتمدة.
- منحنى حراري مؤرشف
سجل دورة البلمرة الحرارية للقطعة
أرشفة المنحنى الحراري لقراءة حساسات فرن التجفيف والدهان أثناء معالجة دفعة المقاطع، لتوثيق تعرضها لحرارة 200 درجة مئوية للمدة المحددة بدقة.
- أرشفة رقمية 10 سنوات
مدة حفظ السجلات في قاعدة البيانات
تخزين الملفات الرقمية المرتبطة بكل مطبخ لمدة 10 سنوات على خوادم الشركة لتسهيل توفير قطع الغيار الأصلية وإجراء التوسعات المستقبلية للعميل.
الوثائق المرجعية ومواد الإثبات
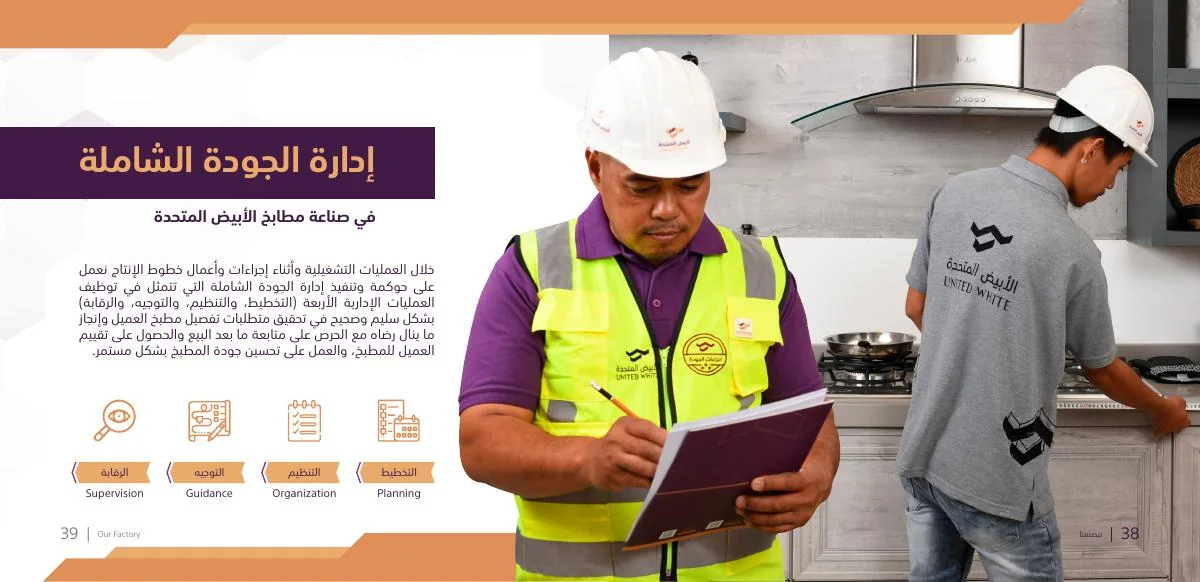
مبادئ الجودة الشاملة في الكتيب التعريفي
- خلاصة الوثيقة المرجعية
- صفحة توثيقية من بروفايل الشركة التعريفي تستعرض تطبيق مفاهيم إدارة الجودة الشاملة داخل أقسام المصنع ومتابعة مواصفات المواد المعتمدة.
- ما توضحه الوثيقة
- تستعرض المادة التزام الشركة بمبادئ إدارة الجودة الشاملة ومنهجية فحص المواد وتدقيق مكونات المطابخ داخل أقسام المصنع.
- سياق المادة ومحتواها
- صفحة توثيقية من كتيب الشركة التعريفي تشرح معايير الجودة الشاملة وضوابط الفحص، ويمكن استكشاف تفاصيل تطبيقها الميداني في باب بوابات الجودة.
تحفر ماكينات الليزر رمزا مصفوفيا ثنائي الأبعاد DPM على الجدار الداخلي للمقاطع الإنشائية الرئيسية لكل كابينة قبل مغادرتها خط القص. يتيح مسح هذا الكود استرجاع رقم شهادة تحليل القطاع الصادرة من المصهر، وسجل المعايرة الحرارية لفرن الدهان، وتاريخ التجميع، واسم الفني المسؤول. يضمن هذا التوثيق الرقمي الدقيق قدرتنا على استبدال أو مطابقة أي قطعة بدقة تامة بعد سنوات من التركيب، ويوفر قاعدة بيانات شفافة ترتقي بمستويات الضمان وتتبع الجودة إلى المستويات المعتمدة في الصناعات المتقدمة.
قائمة الفحص الشامل للكابينة قبل التغليف والتوريد
تخضع كل كابينة لقائمة تدقيق نهائية تشمل 12 معيارا هندسيا دقيقا للتأكد من خلوها من أي عيوب سطحية أو انحرافات ميكانيكية قبل اعتماد ترحيلها للشحن.
نصيحة تهمك
تأكد من انتظام الخطوط والفواصل بين الدرف والأدراج عند استلام المطبخ، ليكون المظهر متناسقاً تماماً.
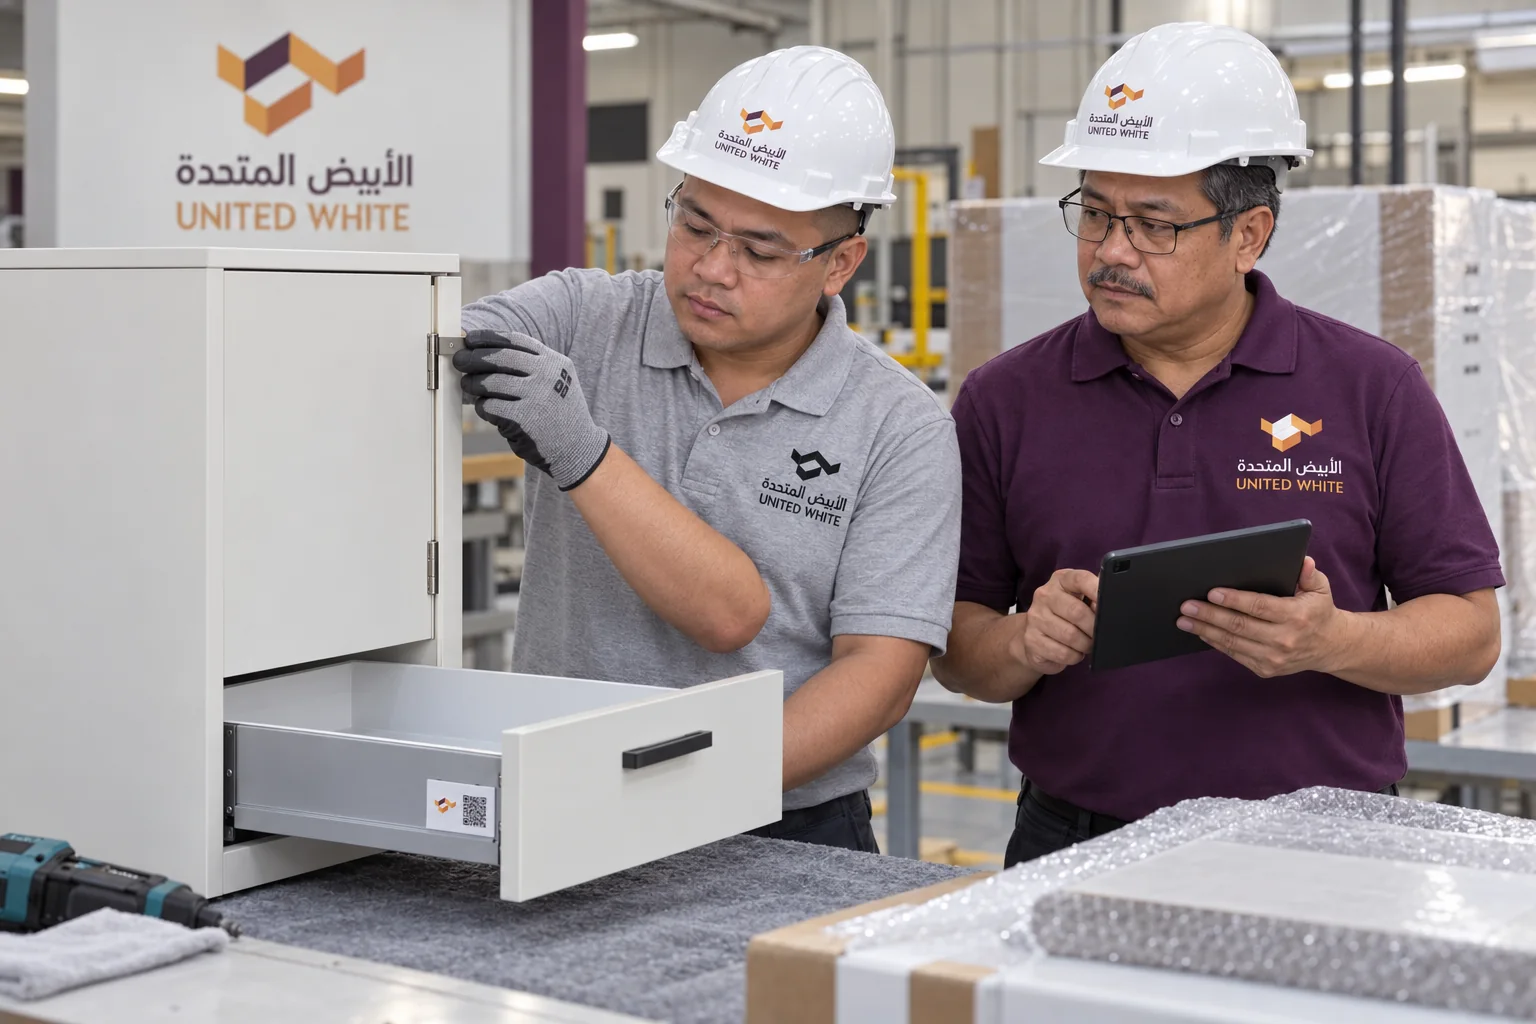
يقف مفتش الجودة أمام الكابينة المكتملة على طاولة فحص مضاءة بوحدات ليد بيضاء عالية الكثافة لمسح الأسطح بالعين المجردة ولمس الحواف بأطراف الأصابع للتأكد من نعومتها التامة وخلوها من الرايش الحاد. يتم التحقق من توازي خلوصات الأبواب والأدراج بمحددات سماكة دقيقة بحيث لا يتجاوز الفارق 1.5 ملم على كامل المحيط. كما يختبر عزم شد المسامير، وسلامة عمل المكابس الهيدروليكية، ونظافة التجاويف الداخلية، قبل وضع ختم الاعتماد الأخضر وإحالة الكابينة إلى وحدة التغليف الحراري متعدد الطبقات.