
من قطاعات الألمنيوم الخام إلى كبائن المطابخ المكتملة
المصنع والتجهيز الميكانيكي
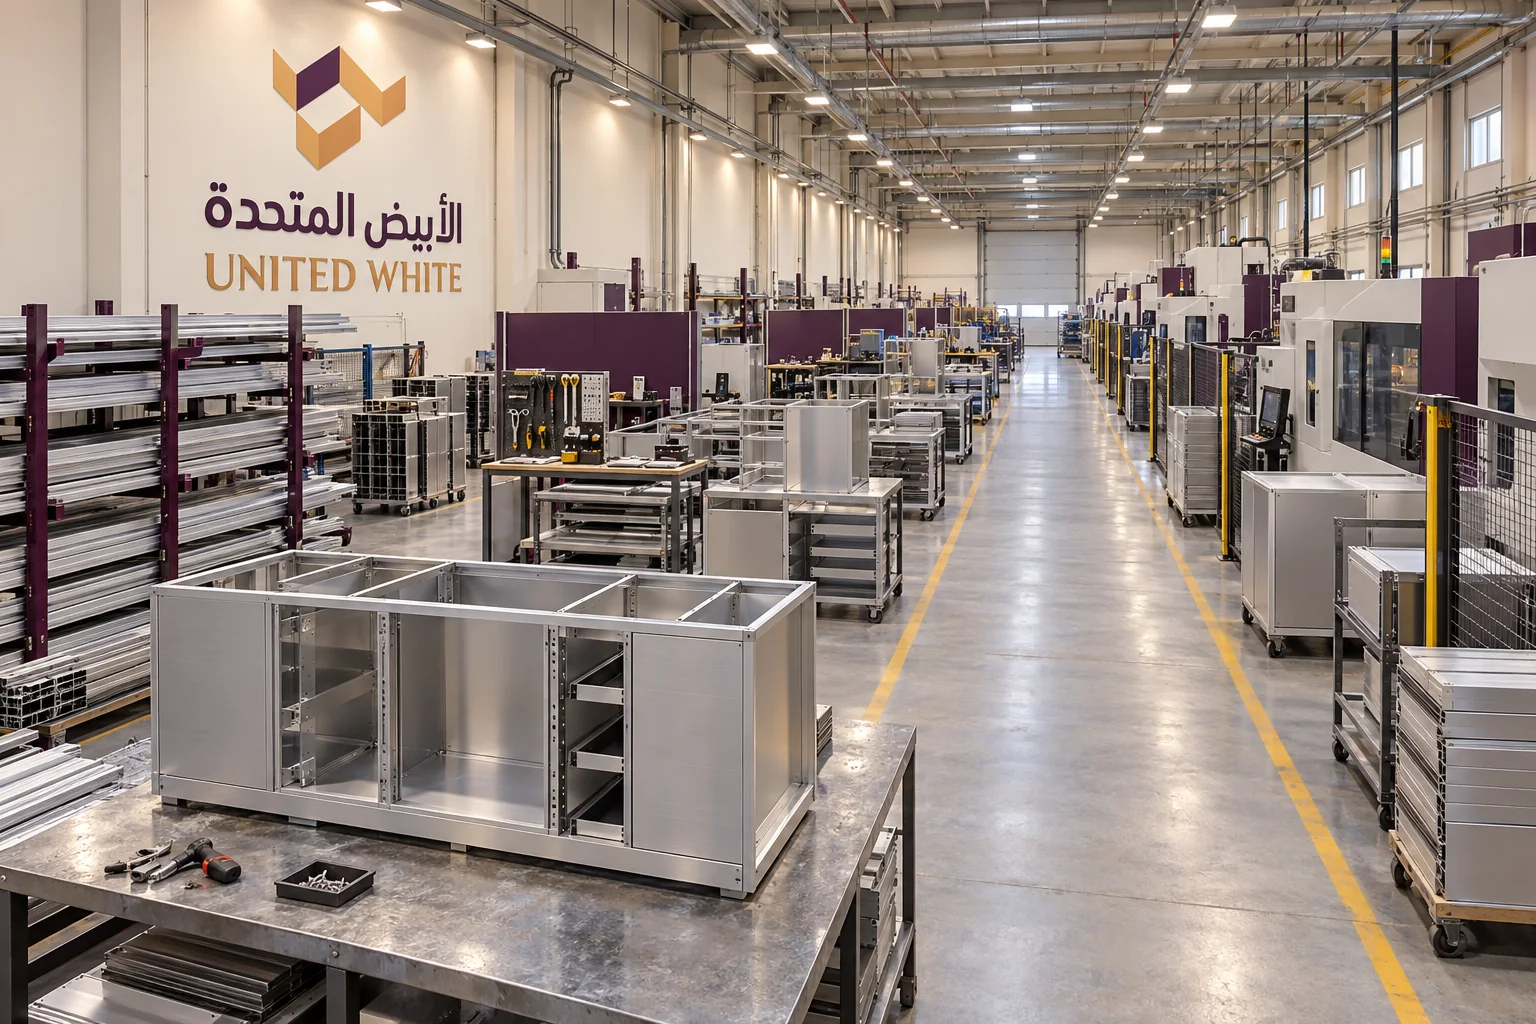
يمتد مجمع التصنيع المركزي على مساحة تشغيلية متكاملة مخصصة لإنتاج مطابخ الألمنيوم وفق معايير هندسية دقيقة. تبدأ العمليات اليومية باستلام قطاعات الألمنيوم المفحوصة، ثم توجيهها عبر خطوط القص الرقمي المزدوج ومراكز التفريز، لتصل إلى منصات التجميع الهيكلي وتغليف الشحنات. ويتولى العمليات فنيون متخصصون في التشكيل والتجميع الميكانيكي، بإشراف مباشر من مشرفي التشغيل لضبط الدقة وجودة التركيب وتوثيق متطلبات التصنيع.
مسار التحويل الميكانيكي للمقاطع الإنشائية
تتحول قضبان الألمنيوم الخام بطول 6 أمتار إلى مكونات هيكلية دقيقة عبر مسار متسلسل يضمن سلامة الأسطح ودقة الزوايا قبل الانتقال لمحطات الدهان والتجميع النهائي.
نصيحة تهمك
تأكد عند معاينة النماذج من استقامة حواف الدرف والأدراج ونعومة أطرافها وخلوها من أي نتوء حاد.
- استلام وفحص القضبان الإنشائية
- القص الرقمي المزدوج للمقاطع
- تفريز مجاري المفصلات والإكسسوارات
- التنظيف الميكانيكي وإزالة الرايش
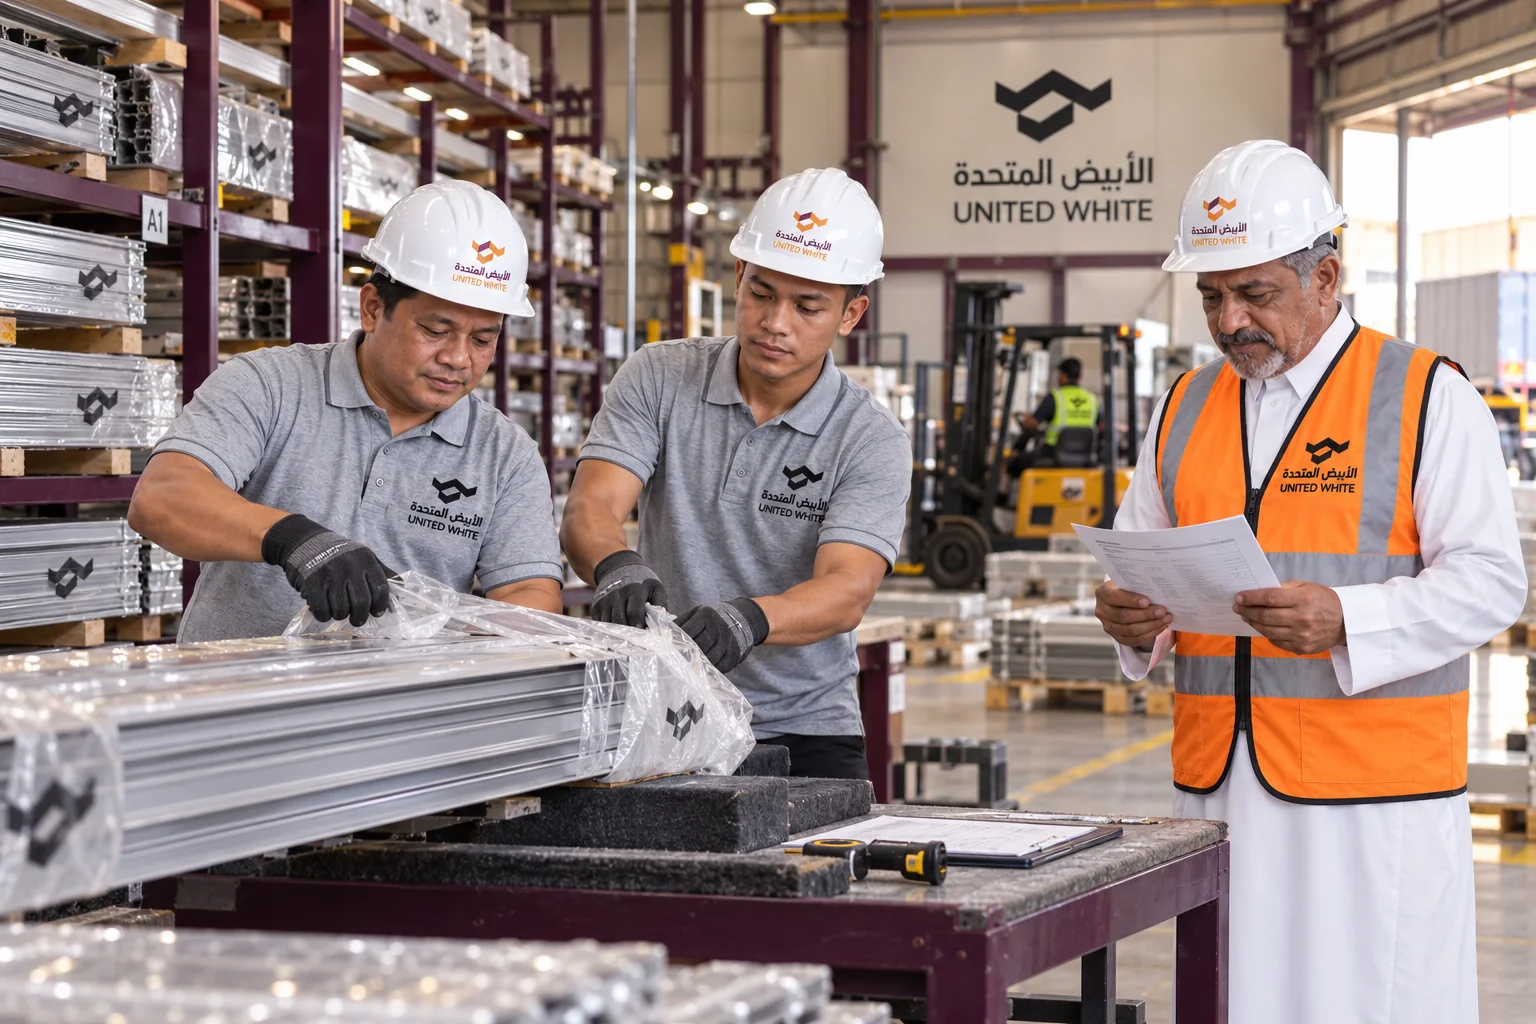
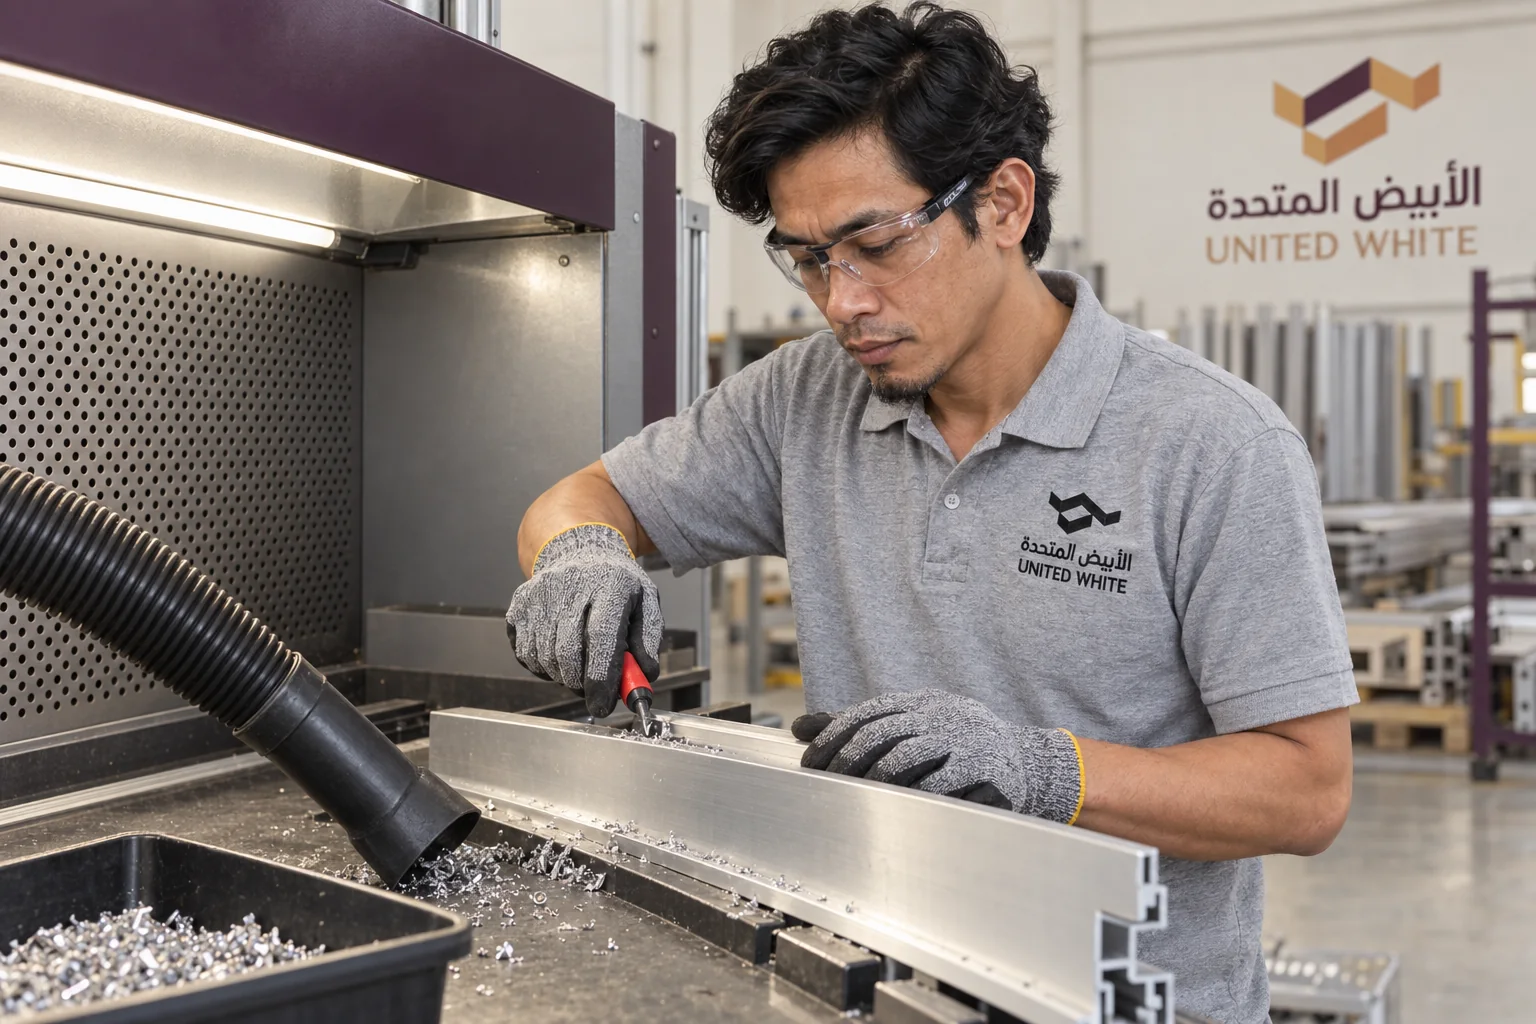
استلام وفحص القضبان الإنشائية
فحص استقامة المقاطع الموردة ومطابقة قطاعات الألمنيوم مع شهادات التوريد المعتمدة لضمان خلوها من أي تشوهات ميكانيكية أو عيوب سطحية ناتجة عن النقل والتخزين.
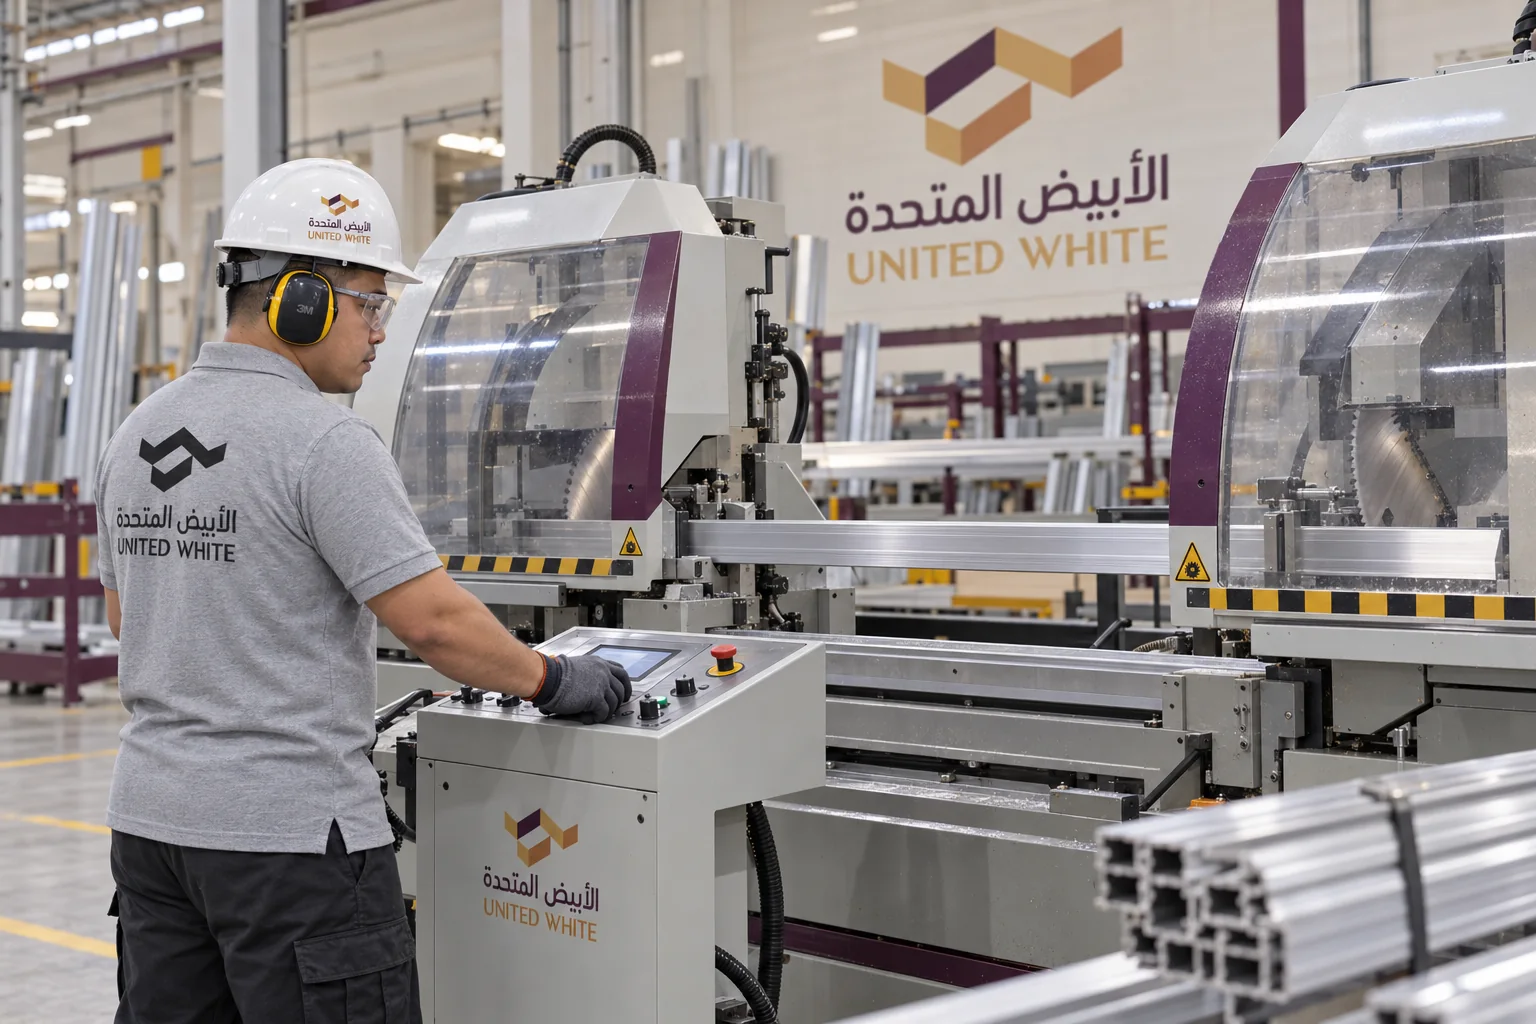
القص الرقمي المزدوج للمقاطع
قص المقاطع الإنشائية بدقة تفاوت لا تتعدى 0.1 ملم باستخدام شفرات كربيدية تبرد برذاذ الزيت النباتي المتطاير للحفاظ على نعومة ونقاء حواف القطع.
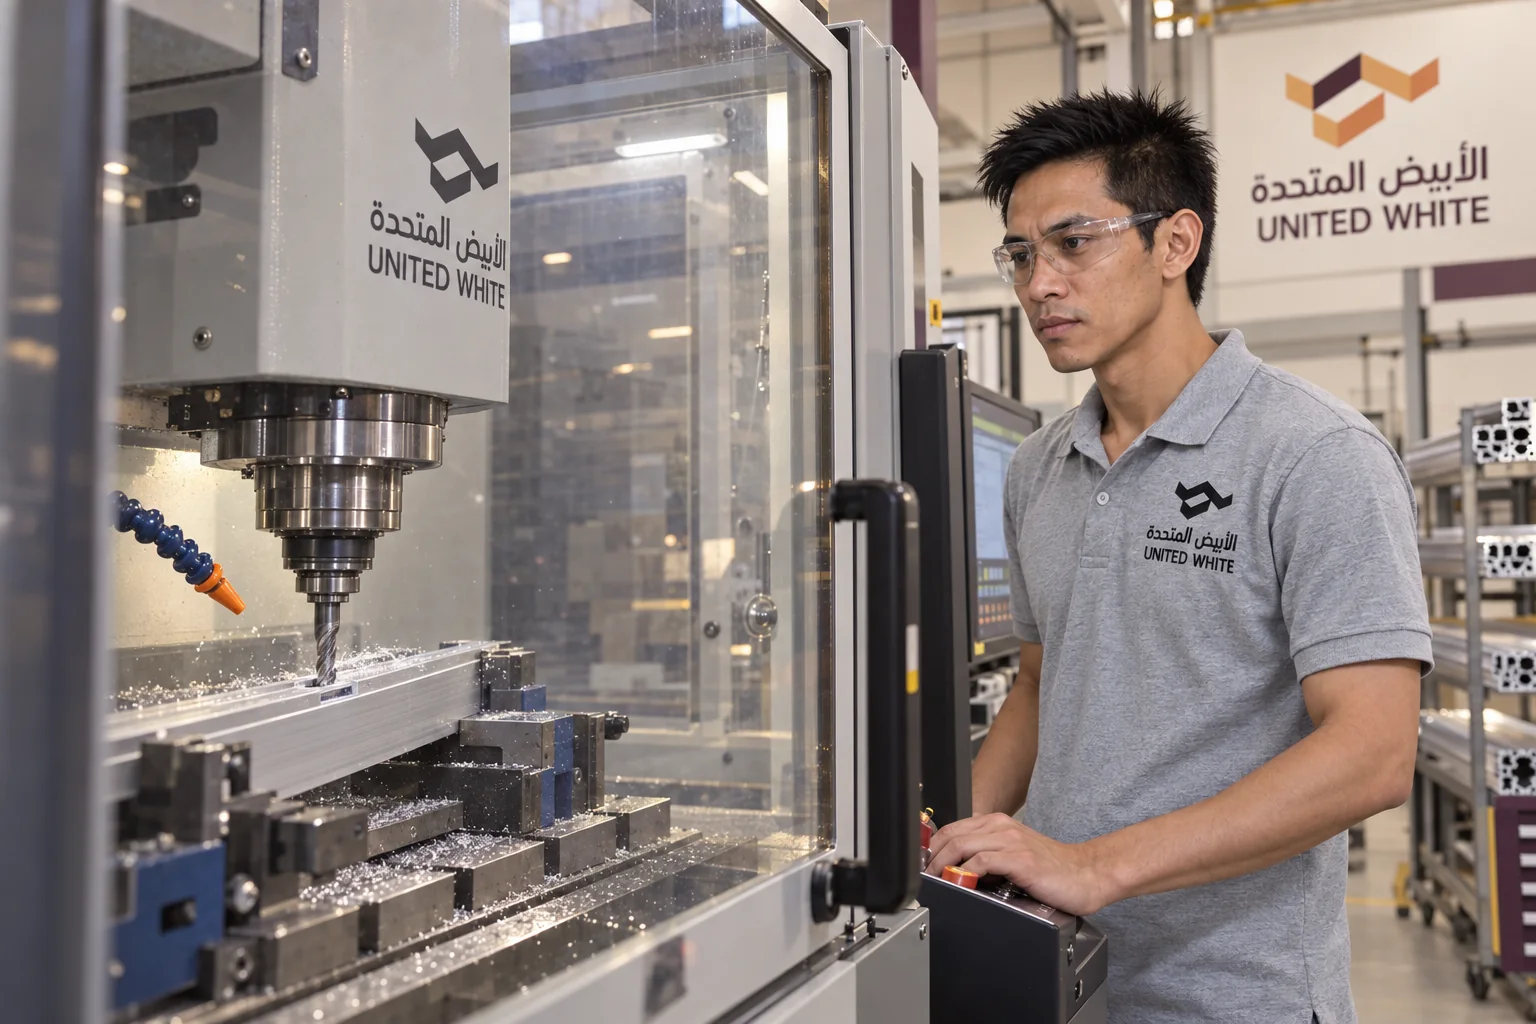
تفريز مجاري المفصلات والإكسسوارات
تفريز الفتحات التثبيتية ومسارات أقفال الزوايا بواسطة رؤوس ماسية تدور بسرعات عالية تمنع تشوه جدران المقاطع المفرغة وتحقق توافقا محكما مع الملحقات الميكانيكية.
التنظيف الميكانيكي وإزالة الرايش
إزالة الحواف الحادة ونفث الهواء الجاف المضغوط لسحب جزيئات المعدن قبل الترحيل، مما يمنع احتكاك القطع ويحافظ على طبقات المعالجة السطحية اللاحقة دون أي خدش.
تبدأ دورة الإنتاج بفحص استواء القضبان المعدنية فور وصولها من المستودع الآلي، ثم تنتقل إلى المنشار المزدوج الموجه رقميا لقص المقاطع بزوايا 45 و90 درجة بتفاوت لا يتجاوز أعشار المليمتر. تمر القطع المقصوصة بمحطة تفريز مخصصة لتثقيب مجاري المفصلات ومسارات البراغي المخفية، حيث يتم تفريغ الرائش المعدني آليا وتنظيف السطح بضغط الهواء المفلتر لمنع أي خدوش أثناء المناولة. تضمن هذه السلسلة المتماسكة مطابقة كل قطعة للمخطط التنفيذي قبل اعتماد دخولها خط التجميع النهائي.
مراكز التشغيل خماسية المحاور والتحكم الرقمي
تعتمد الشركة أحدث مراكز التشغيل الرقمي CNC لضمان تطابق الأبعاد الهندسية وتفريز التجاويف الداخلية لكافة مقاطع الكبائن بدقة متناهية تلغي التدخل اليدوي العشوائي.
نصيحة تهمك
احرص على أن تكون تجاويف المفصلات مفرزة آلياً بدقة متناهية لتفادي أي ميلان في الأبواب بعد التركيب.
- محاور الحركة الخماسية المتزامنة
- نطاق التفاوت الميكانيكي المسموح
- نظام المعايرة الليزرية التلقائية
- سرعة دوران المغزل التشغيلي
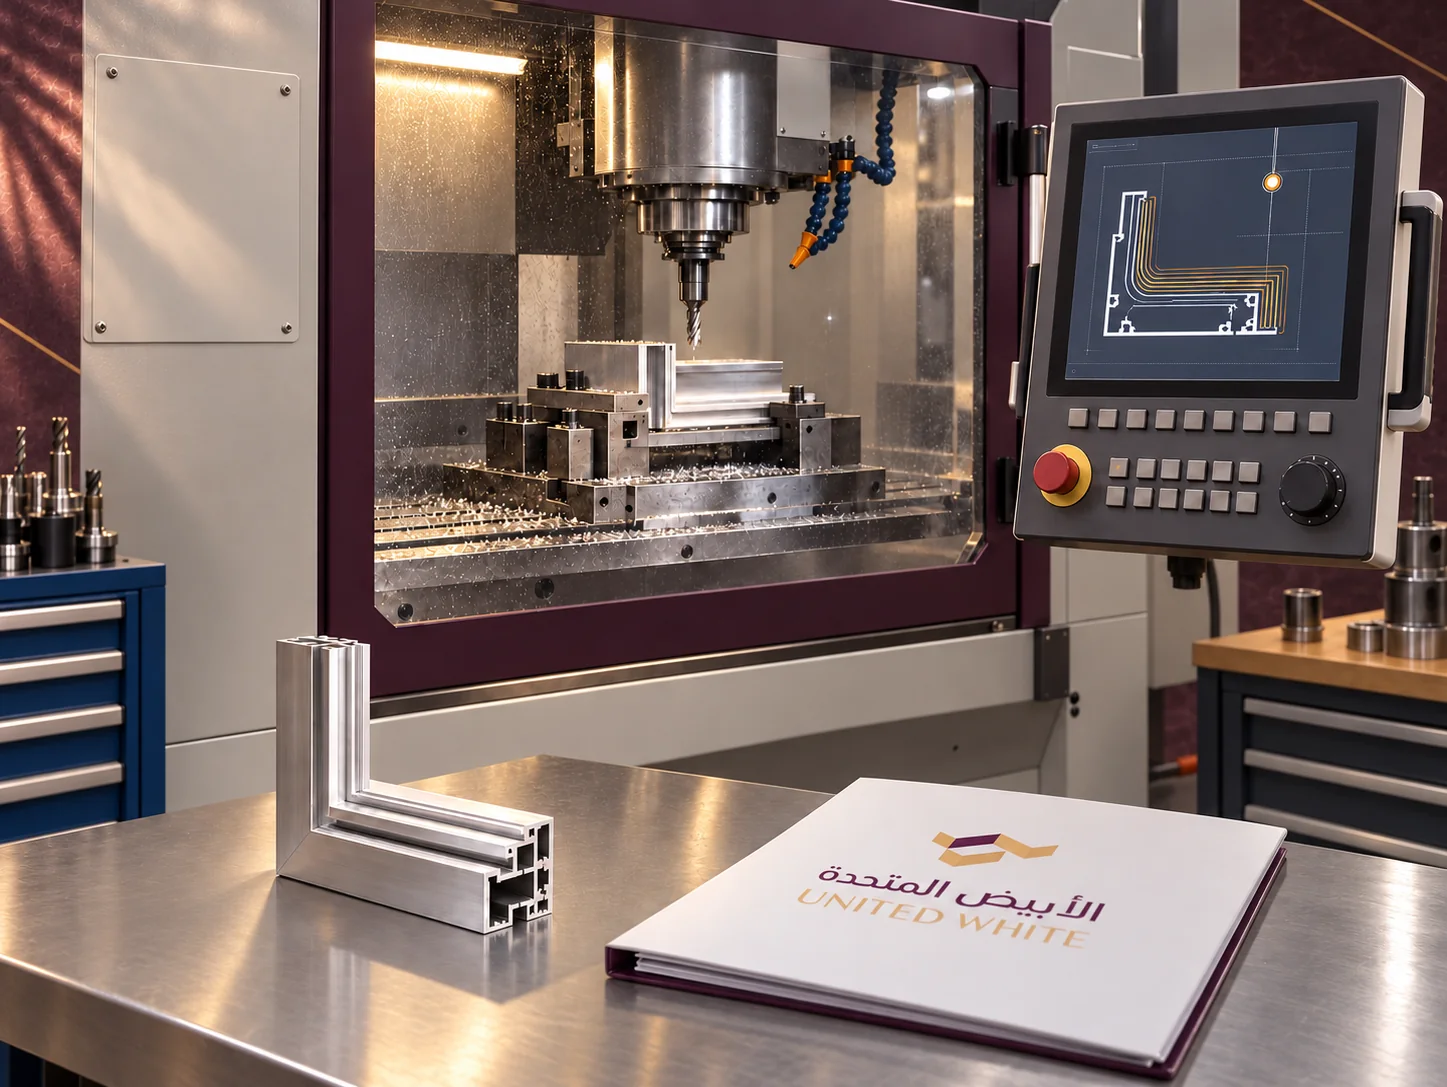
- محاور الحركة الخماسية المتزامنة
- 5 محاور CNC
حركة متزامنة تسمح برفع رأس التفريز بزوايا متعددة للوصول إلى كافة التجاويف الهيكلية المعقدة في المقاطع الطولية والعرضية دون الحاجة لإعادة تثبيت القطعة يدويا.
- نطاق التفاوت الميكانيكي المسموح
- ±0.025 ملم
دقة تشغيل ميكانيكية متناهية تلغي الفروقات التراكمية في تجميع الكبائن، مما يجعل تلاقي الواجهات والأدراج متساويا وموحدا على كامل امتداد جدار المطبخ.
- نظام المعايرة الليزرية التلقائية
- معايرة دورية
مجسات ليزرية مدمجة تقيس طول وقطر أدوات القطع بعد كل عملية تفريز لتعويض التآكل الطبيعي للشفرات والتأكد من ثبات أعماق التجاويف المنفذة.
- سرعة دوران المغزل التشغيلي
- 24,000 دورة/دقيقة
دوران فائق يمنع تولد حرارة موضعية قد تؤثر على البنية البلورية لقطاع الألمنيوم، مما يحافظ على صلادة المقطع وسلامة مجاري التثبيت الداخلية المحفورة.
تتولى مراكز التشغيل خماسية المحاور تفريز التجاويف المركبة المعقدة في مقاطع الألمنيوم، حيث تبرمج القطع رقميا بناء على ملفات التصميم التنفيذي المحولة آليا من مكتب الدراسات الهندسية. يتم توجيه رؤوس القطع بسرعات تصل إلى 24,000 دورة في الدقيقة مع مراقبة لحظية لانحراف الشفرات عبر مجسات ليزرية دقيقة. يسهم هذا المستوى العالي من الأتمتة الميكانيكية في توفير تجاويف متطابقة تماما تثبت فيها المفصلات والمسارات الحركية بإحكام فائق لا يترك مجالا لأي اهتزاز أو ارتخاء مستقبلي.
منظومة كبس الزوايا والتجميع الهيكلي بالمكابس
ترتبط أركان كبائن الألمنيوم بزوايا فولاذية صلبة تكبس هيدروليكيا داخل التجاويف الداخلية، ما يمنح الهيكل صلابة استثنائية تقاوم الالتواء تحت وطأة الأوزان الثقيلة.
نصيحة تهمك
تأكد من تعامد الزوايا الداخلية للكابينة وثبات استقامتها لضمان توازن الأرفف واستقرار الوحدات المتجاورة.
مخطط تفكيكي يوضح آليات التعشيق الميكانيكي وربط مقاطع الألمنيوم بزوايا التثبيت الداخلية.
زوايا الربط الفولاذية الداخلية
قطع اتصال فولاذية مخفية صممت خصيصا لتتداخل في التجاويف الإنشائية وتوزع قوى القص الناتجة عن أوزان الأواني وأسطح الكاونترات على كامل الهيكل الصندوقي.
مكابس التربيع الهيدروليكية المتزامنة
منصات كبس مزودة بأربع وسائد هوائية متقابلة تضغط زوايا الكابينة معا في توقيت واحد، لضمان استقامة الزوايا القائمة دون أي انحراف في الأبعاد القطرية.
مسامير الشد المقاومة للاهتزاز
مسامير ربط ميكانيكية مطلية بمادة مانعة للارتخاء الذاتي تشد بعزم محدد عبر مفكات إلكترونية معايرة لضمان ثبات التجميع ضد الاهتزازات الناتجة عن الاستخدام المستمر.
مجرى العزل المطاطي المحيطي
إطار مطاطي من مادة EPDM يدمج في حواف الكابينة لامتصاص صدمات الإغلاق ومنع تسرب الأتربة والرطوبة إلى داخل وحدات التخزين السفلية والعلوية.
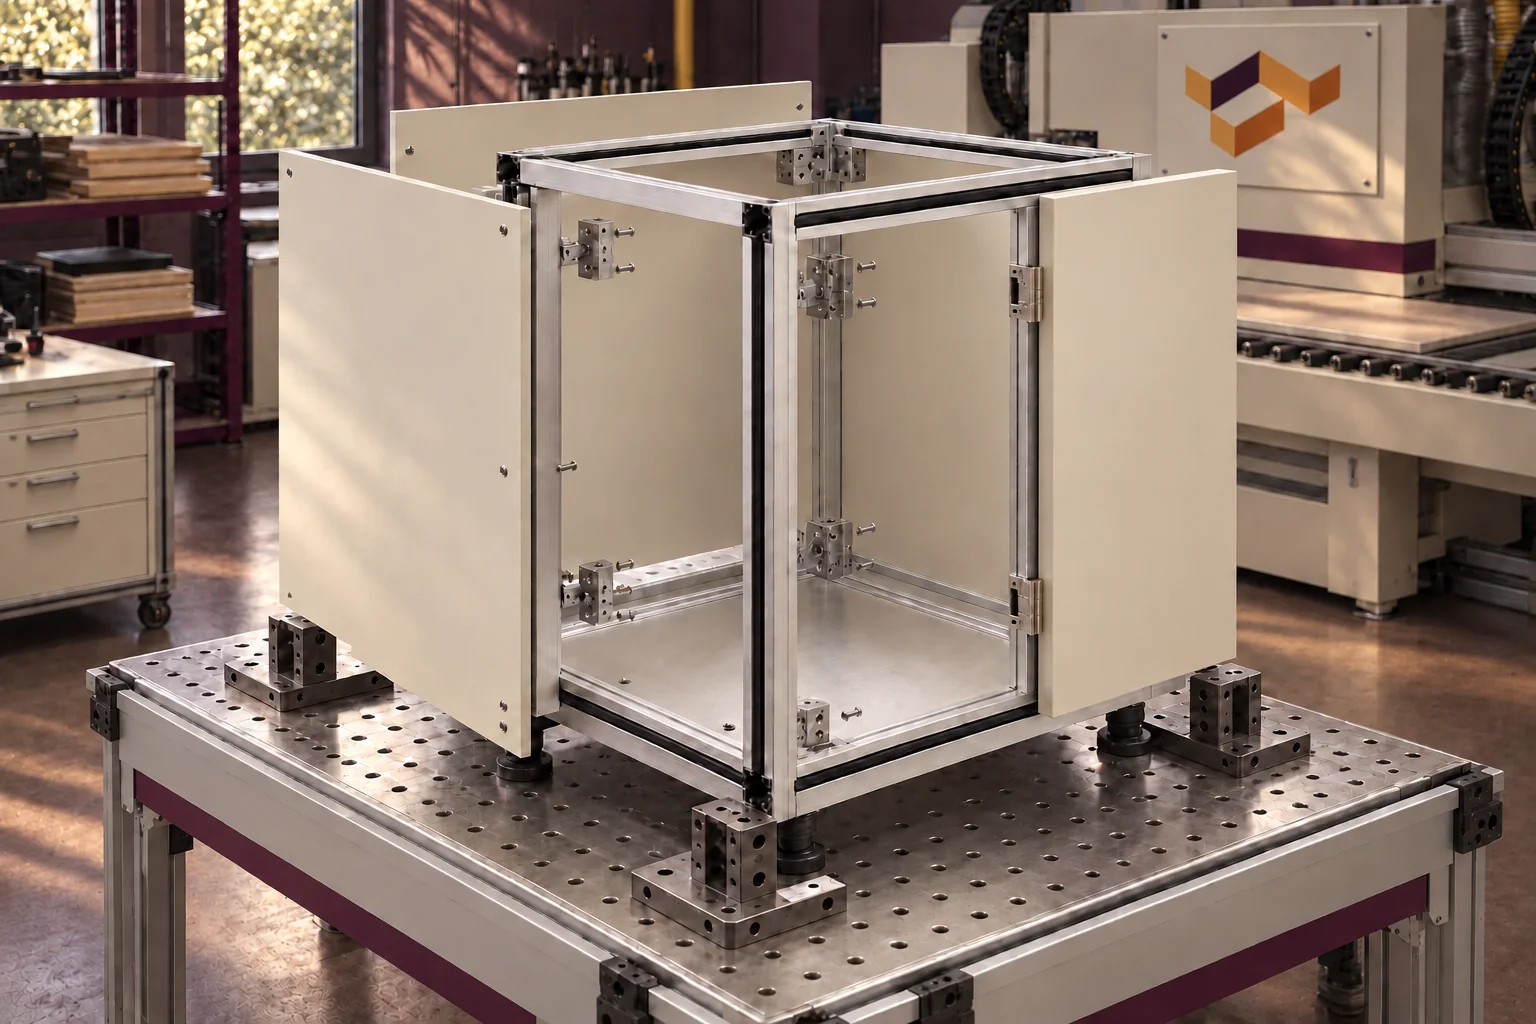
تعتمد مطابخ الأبيض المتحدة أسلوب الربط الميكانيكي المتكامل للكبائن الأرضية والعلوية دون استخدام لحام حراري قد يضعف قطاع الألمنيوم أو يشوه دهانه. تدخل زوايا الربط المصنوعة من الفولاذ المقاوم للصدأ وقطاعات الزنك المقوى في المجاري الداخلية للمقاطع، ثم تضغط بمكابس هيدروليكية متزامنة تضمن تربيع زوايا الكابينة بدقة 90 درجة تامة. ينتج عن هذا الكبس الميكانيكي هيكل صندوقي متماسك يستوعب أثقال أسطح البورسلان والرخام الطبيعي دون أي هبوط أو انفراج في الفواصل على مر السنين.
صالة الإنتاج والكوادر الفنية المتخصصة
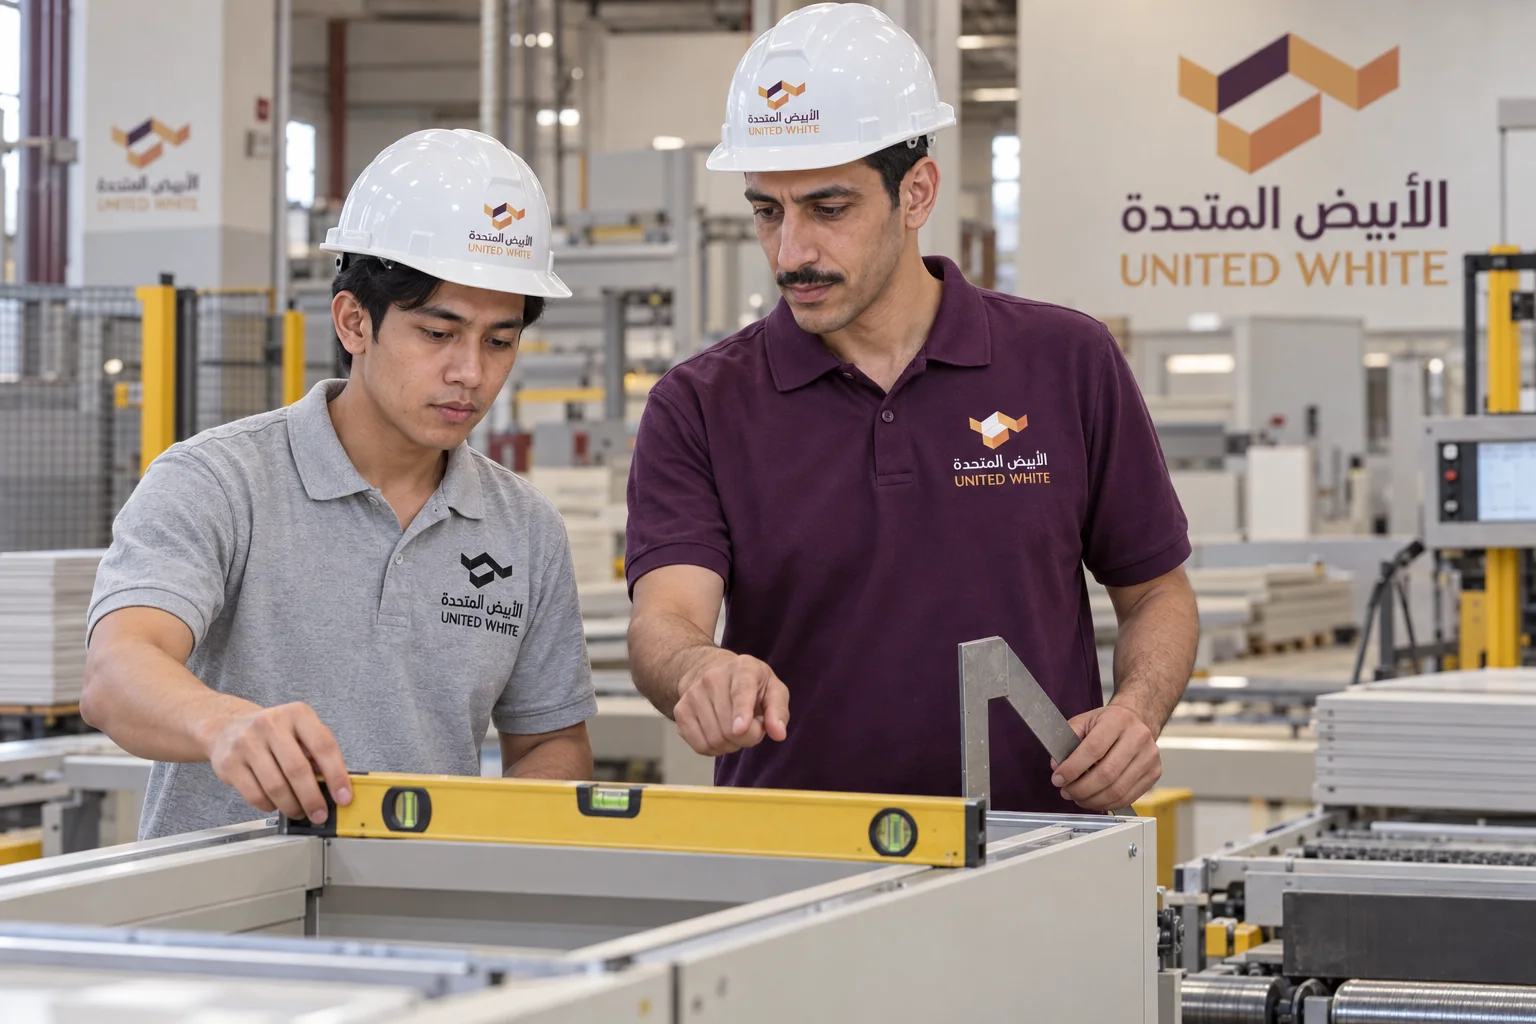
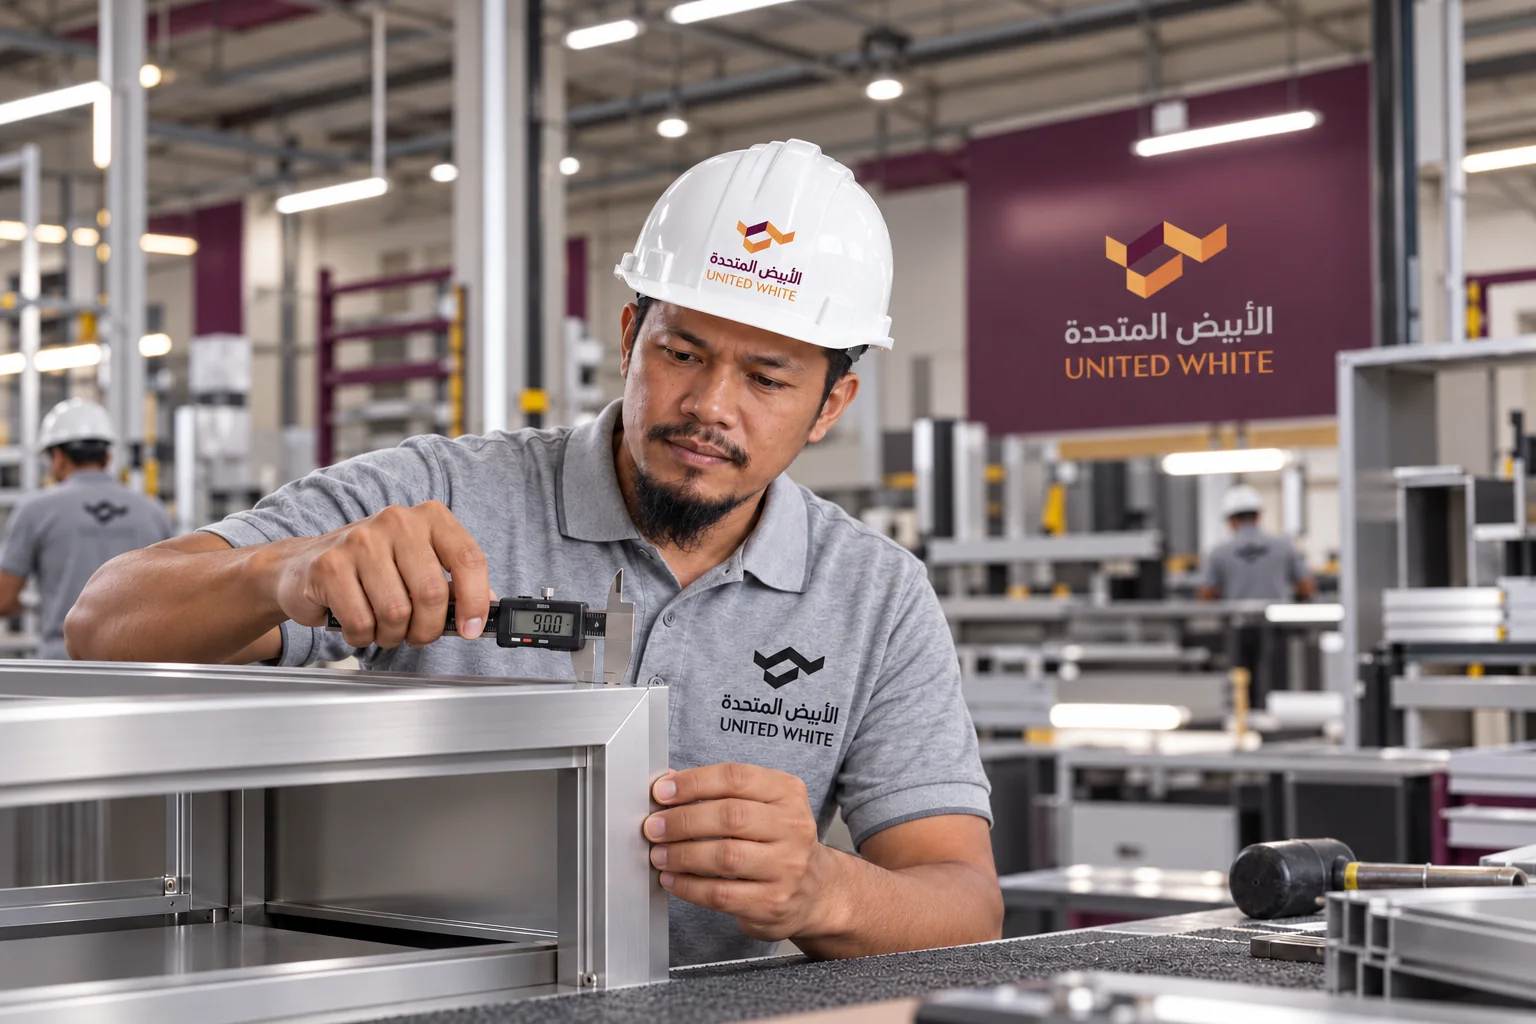
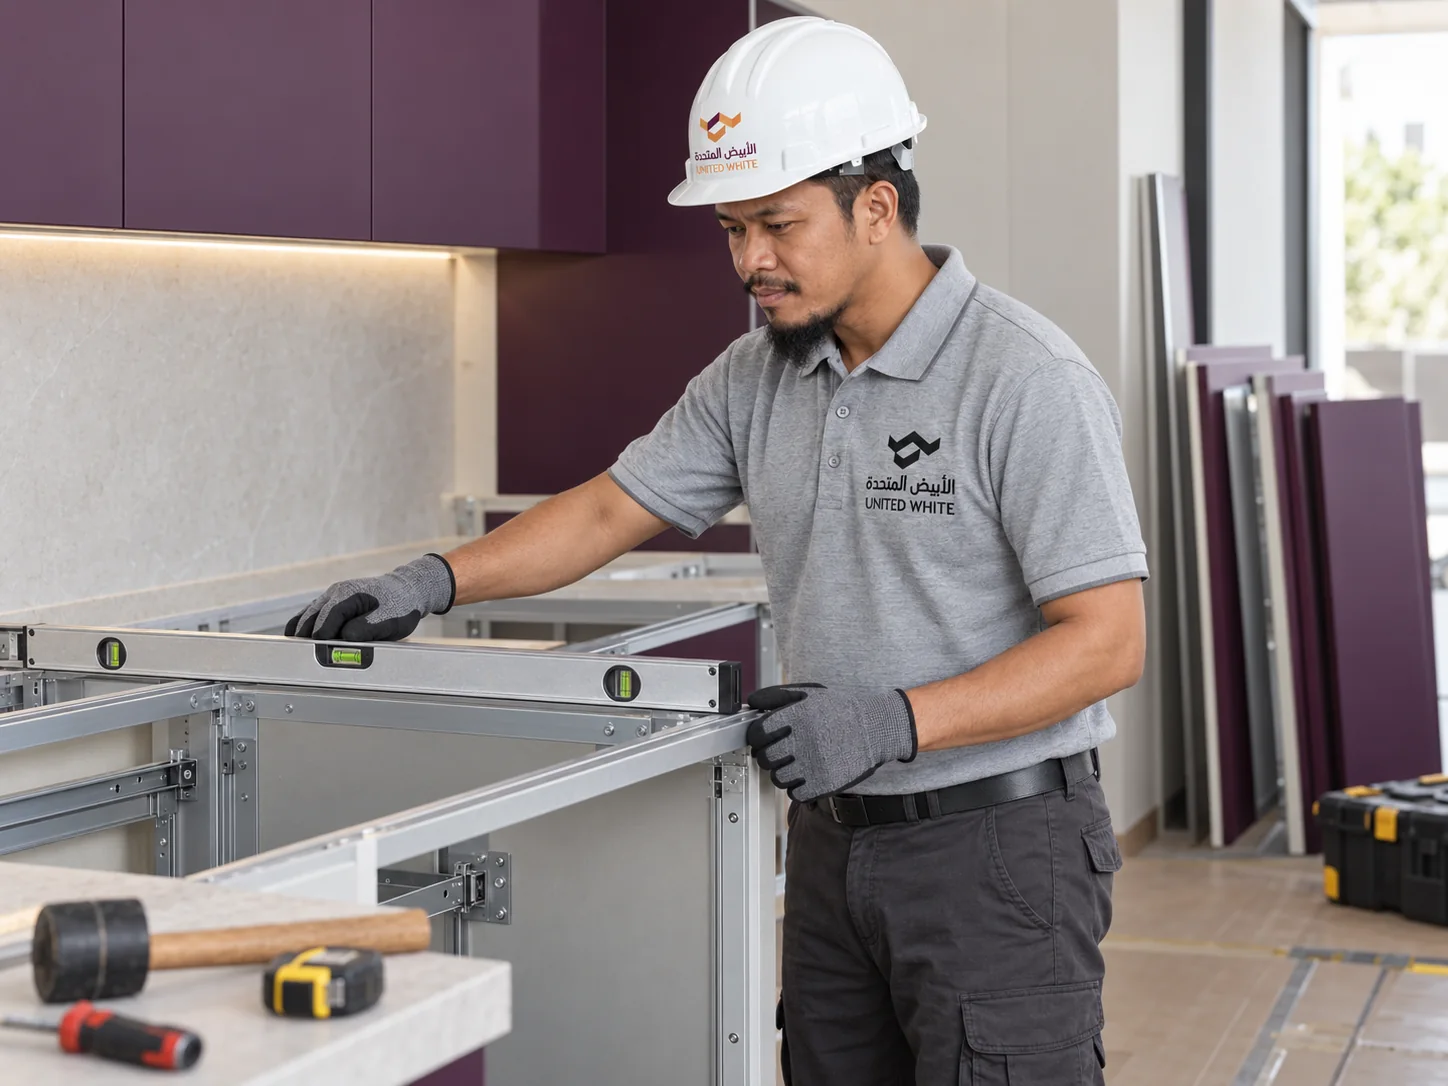
تدار خطوط الإنتاج بكفاءة بشرية منظمة تجمع بين دقة الفنيين المهرة وصرامة الرقابة الهندسية لتحقيق أعلى معايير الجودة في كل وحدة مطبخ يتم تصنيعها.
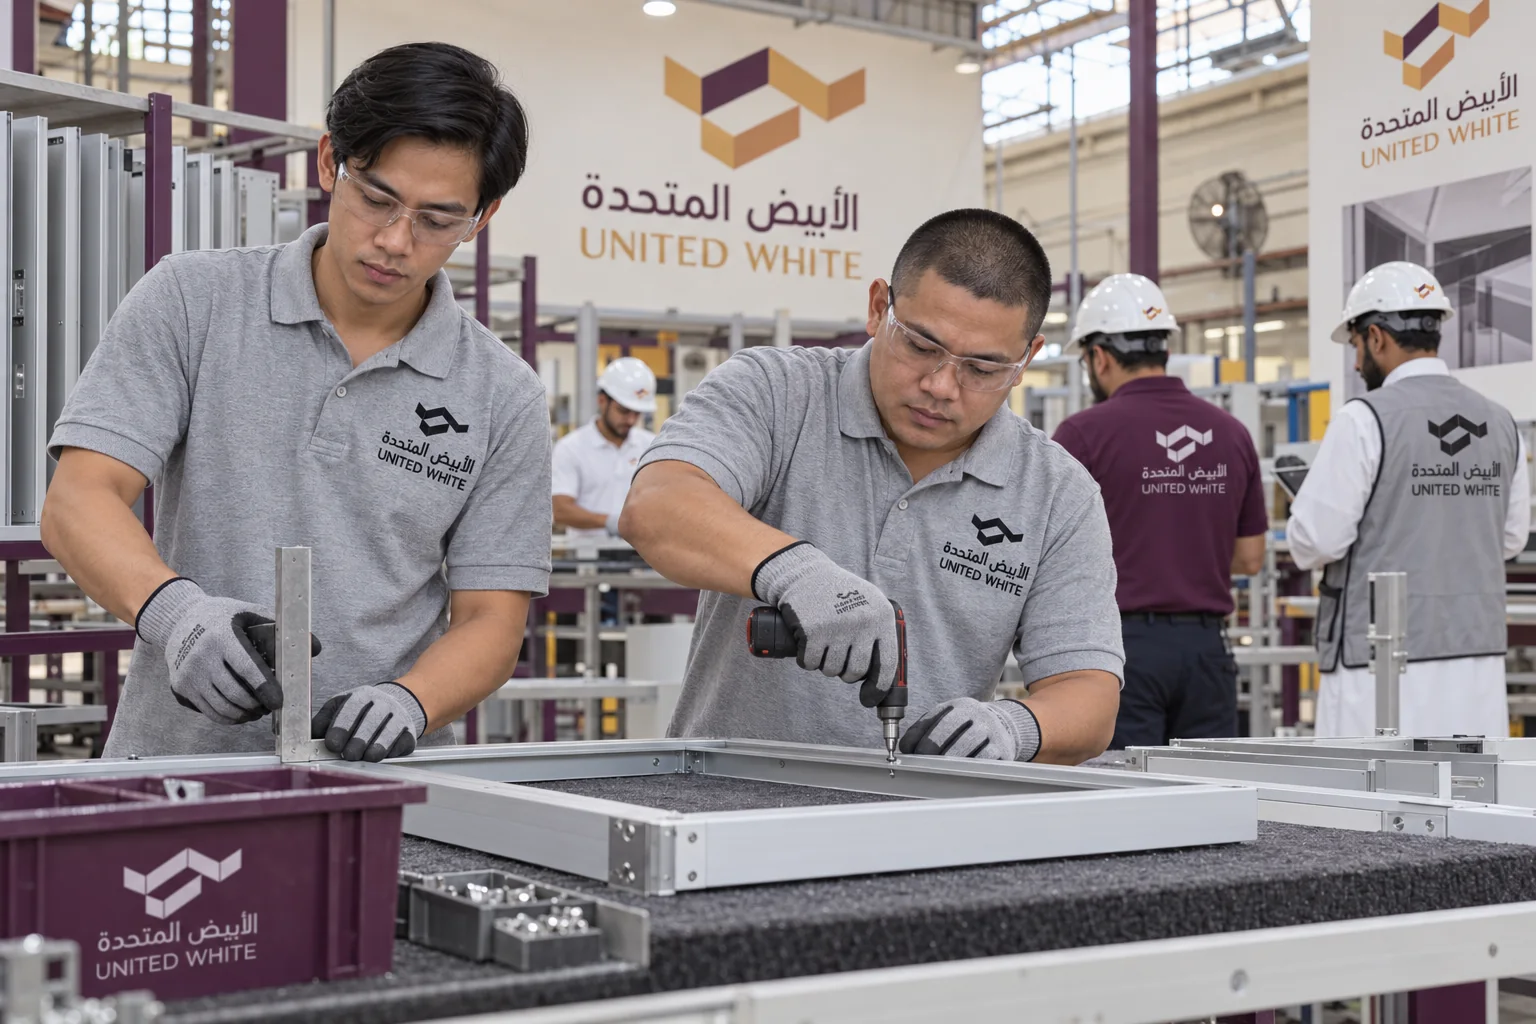
فنيو التشغيل والتجميع الميكانيكي
كوادر فنية متخصصة في تشغيل الماكينات الرقمية وتجميع هياكل الألمنيوم بدقة حرفية تراعي نظافة الأسطح وسلامة حواف الكبائن أثناء مراحل العمل المختلفة.
مشرفو خطوط الإنتاج وضبط الجودة
مشرفو تشغيل يتولون متابعة دورات الإنتاج والتحقق من التزام كل محطة ببروتوكولات التفاوت القياسي وتوثيق سجلات الفحص المعتمدة لكل أمر عمل.
محطة التغليف الوقائي متعدد الطبقات
تغليف حواف الكبائن بزوايا فوم مضغوط وتغطيتها بطبقات نايلون حراري مقوى لحمايتها من الصدمات والخدوش خلال مراحل التخزين والنقل الميداني إلى موقع العميل.
منطقة التجميع والتجهيز للشحن
فرز وترتيب كبائن كل مشروع في مساحات مخصصة ومطابقة ملصقات الباركود الذكية لضمان اكتمال كافة المكونات والإكسسوارات قبل تحميلها في شاحنات التوريد المعتمدة.
ينتظم العمل داخل صالة الإنتاج وفق تسلسل واضح للمهام والمسؤوليات، حيث يتولى فنيون مدربون إدارة محطات القص والتشغيل والتجميع، مستعينين بأدوات قياس دقيقة ومعدات متطورة. ويشرف على كل خط إنتاجي مشرفو الجودة والتشغيل لمراجعة مخرجات المحطات وإجراء المطابقة الفنية لكل قطعة قبل اعتمادها. تخلق هذه البيئة الصناعية المنضبطة ثقافة عمل تركز على الإتقان الميكانيكي وتضمن جاهزية الكبائن ومطابقتها التامة للمواصفات الهندسية المعتمدة.